Svaki vakuumski sustav ima osobnost. Neki brzo drže osnovni tlak i ostaju stabilni tjednima; drugi izgleda razvijaju novo curenje svaki put kada se otvori prirubnica. U većini slučajeva razlika nije u pumpi ili regulatoru. To je vakuumska komora: njezina geometrija, unutarnja površina i način na koji je zavarena i očišćena.
Ovaj vodič objašnjava na što treba obratiti pozornost pri specifikaciji, kupnji ili provjeri vakuumske komore, od odabira materijala i površinske obrade do provjera kontrole kvalitete i procjene dobavljača.
Vakuumska komora je zatvorena posuda koja omogućuje odvijanje procesa pri tlaku nižem od okolne atmosfere. Ovisno o primjeni, komora može raditi u grubom vakuumu (iznad 1 mbar), visokom vakuumu (oko 1 x 10^-3 mbar) ili ultravisokom vakuumu (ispod 1 x 10^-7 mbar). Što je ciljni pritisak niži, svaki detalj zahtijeva više pažnje.
Dizajn komore određuje tri stvari: koliko brzo sustav postiže ciljni tlak, koliko nizak taj tlak može biti i koliko stabilan ostaje tijekom procesa. Ti rezultati ovise o osnovnom materijalu, završnoj obradi unutarnje površine, broju i kvaliteti brtvi te načinu na koji su unutarnje komponente montirane. Komora s lošom unutarnjom završnom obradom može tjednima ispuštati plin; komora sa zarobljenim volumenima možda nikada neće dosegnuti tlak naveden u podatkovnom listu.
Komora također treba biti dizajnirana za dobru vodljivost. Priključci pumpe trebaju biti veliki, a unutarnje komponente ne smiju stvarati uske prolaze koji usporavaju protok plina.
Nehrđajući čelik je zadani materijal za većinu visoko i ultravisokih vakuumskih komora. Vrste kao što su 304L ili 316L pružaju dobru otpornost na koroziju, nisko ispuštanje plinova nakon elektropoliranja i stabilna mehanička svojstva pod termičkim ciklusima. Aluminij se često bira za velike komore ili pokretne dijelove jer je lakši i ima bolju toplinsku vodljivost, ali njegov porozni oksidni sloj mora se pažljivo kontrolirati tijekom proizvodnje. Donja tablica sažima najčešće izbore materijala.
| Materijal | Tipična uporaba | Ključna prednost | Glavno ograničenje |
|---|---|---|---|
| 304/316L nehrđajući čelik | Visoki vakuum i UHV komore | Nisko ispuštanje plinova, izvrsna zavarljivost | Teži od aluminija |
| Aluminij 6061 | Velike komore, sustavi premaza | Lagan, dobre toplinske vodljivosti | Potrebno je posebno površinsko brtvljenje |
| Bakar bez kisika | Brtve i prolazi | Vrlo niske stope curenja s CF prirubnicama | Skupo, mekano |
Završna obrada površine nije kozmetička. Za visoki vakuum često je dovoljna čista, pjeskarena ili pasivirana površina. Za ultravisoki vakuum, elektropoliranje uklanja mikropukotine i ugrađene čestice koje zadržavaju plin i stvaraju virtualna curenja. Čišćenje treba obaviti alkalnim deterdžentima, ispiranjem deioniziranom vodom i, prema potrebi, ciklusom vakuumskog pečenja.
Svaki zavar potencijalni je izvor virtualnih curenja i stvaranja čestica. Zavari punim prodiranjem, kontinuirani zavari umjesto točkastih zavara i dizajni koji izbjegavaju pukotine ili slijepe džepove smanjuju rizik. Nakon zavarivanja, komoru treba ispitati na curenje helijem, idealno s detektorom curenja spojenim na komoru i helijem raspršenim s vanjske strane svakog spoja.
Odabir standarda prirubnice utječe na nepropusnost, jednostavnost montaže i dugoročno održavanje. KF i ISO prirubnice praktične su za grube sustave i sustave visokog vakuuma jer se brzo sastavljaju; CF prirubnice s metalnim brtvama uobičajene su u UHV primjenama jer se mogu peći i postići iznimno niske stope curenja. Prozori, električni prolazi i ulazi za plin moraju biti dizajnirani tako da njihovi materijali imaju kompatibilno toplinsko širenje i ne ispuštaju plin.
Svaka komora mora izdržati atmosferski tlak bez trajne deformacije. Debljina stjenke, rebra za ukrućenje i smještaj otvora stoga su strukturne odluke. U isto vrijeme, veličina priključka i unutarnja geometrija određuju efektivnu brzinu pumpanja. Velika komora s malim izlazom će pumpati sporo bez obzira koliko je snažna vakuumska pumpa.
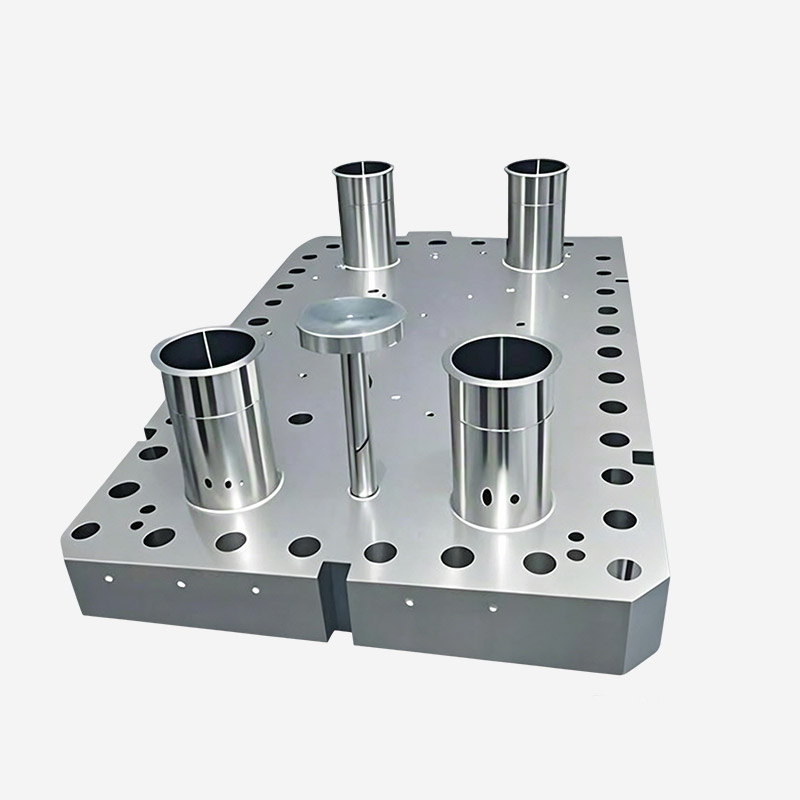
Najbolji dizajn vakuumske komore pada ako se ne može strojno obraditi prema potrebnim tolerancijama. Površine prirubnice moraju ostati ravne i paralelne, utori O-prstena moraju biti unutar nekoliko stotinki milimetra, a obrasci vijaka moraju biti usklađeni s odgovarajućim hardverom. U praksi to znači da bi proizvođač komora trebao imati vlastitu sposobnost strojne obrade, inspekcije i površinske obrade umjesto da se oslanja na zasebne podizvođače.
U našem pogonu kombiniramo 0,001 mm preciznu strojnu obradu s dijelovima u rasponu od 0,1 grama do 150 tona, zbog čega možemo proizvesti sve, od malih CF komponenti do velikih komora za premazivanje. Za detaljniji uvid u precizne procese iza komponenti komore pogledajte naš vodič o tome kako proizvode se precizno obrađeni dijelovi .
Nemojte se oslanjati samo na riječ dobavljača vakuumske komore. Zatražite izvješće o ispitivanju curenja helija, potvrdu o materijalu i zapisnik o inspekciji dimenzija prije planiranja instalacije.
U najmanju ruku, dobavljač bi trebao biti u mogućnosti pružiti:
Poluvodički procesi kao što su raspršivanje, jetkanje i kemijsko taloženje iz pare zahtijevaju stabilna okruženja visokog ili ultravisokog vakuuma. The vakuumska komora moraju biti otporni na stvaranje čestica, tolerirati reaktivne plinove i održavati čiste površine između ciklusa procesa. Za poluvodičke materijale treće generacije kao što je silicijev karbid, komora često mora raditi s visokotemperaturnim komponentama i specijaliziranim keramičkim dijelovima. Zato proizvodimo namjenske visokovakuumske i ultravisokovakuumske poluvodičke komore sa strogo kontroliranom unutarnjom geometrijom i kvalitetom zavara.
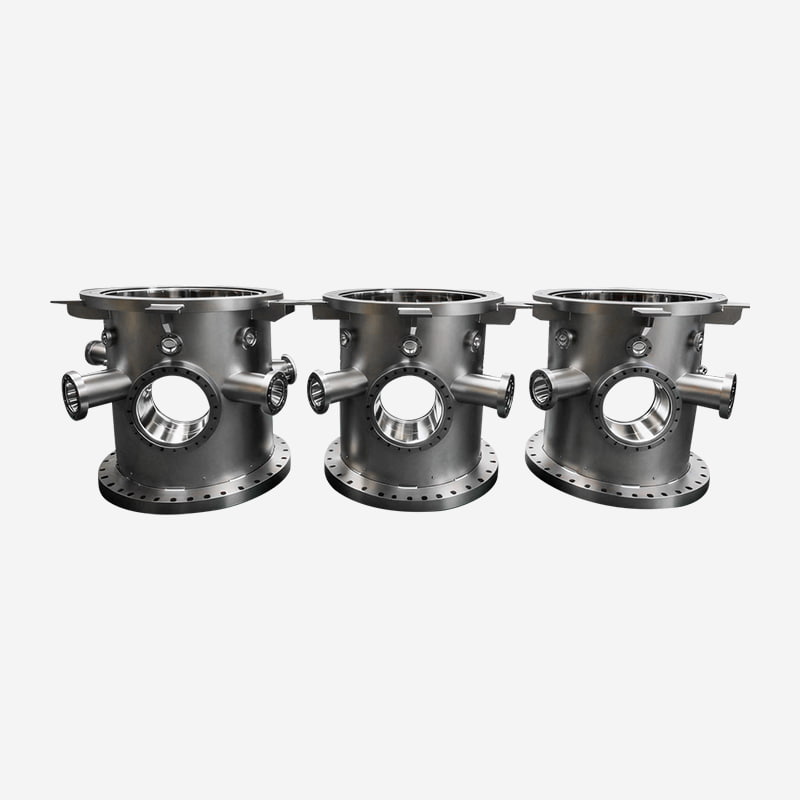 Poluvodičke vakuumske komore visokog vakuuma i ultravisokog vakuuma Ove su komore napravljene za stabilna HV/UHV okruženja u obradi poluvodiča, s kontroliranom geometrijom i ispitivanjem nepropusnosti. Razmotrite ih tamo gdje reaktivni plinovi i visokotemperaturne komponente zahtijevaju čist, pouzdan vakuum. Pogledajte proizvod →
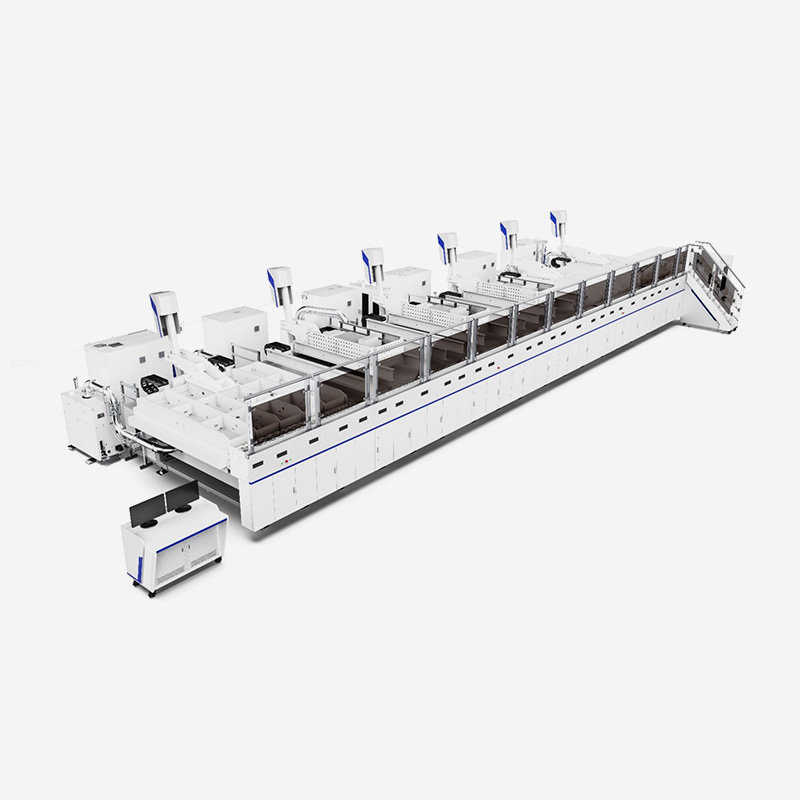
Sustavi premazivanja koriste komore s velikim unutarnjim volumenima, višestrukim pristupnim otvorima i često specijaliziranim pričvršćivačima za obradu iz role u rolu ili inline obradu. Tijelo komore mora osigurati strukturnu krutost pod vakuumskim opterećenjem dok unutarnje površine moraju biti kompatibilne s nanesenim filmom. Za linije kontinuiranog premazivanja, duljina komore i raspored otvora obično se prilagođavaju procesu. Naše kontinuirane komore za premazivanje izrađene su za ovaj zahtjev.
 Kontinuirane linijske komore za premazivanje za inline proizvodnju Dizajniran za sustave nanošenja velikih količina s prilagođenim rasporedom otvora i krutim vakuumskim strukturama. Podržavaju obradu od valjka do valjka ili inline obradu, što ih čini relevantnima za visokoučinkovite aplikacije kontinuiranog premazivanja i višeslojnog taloženja. Pogledajte proizvod →
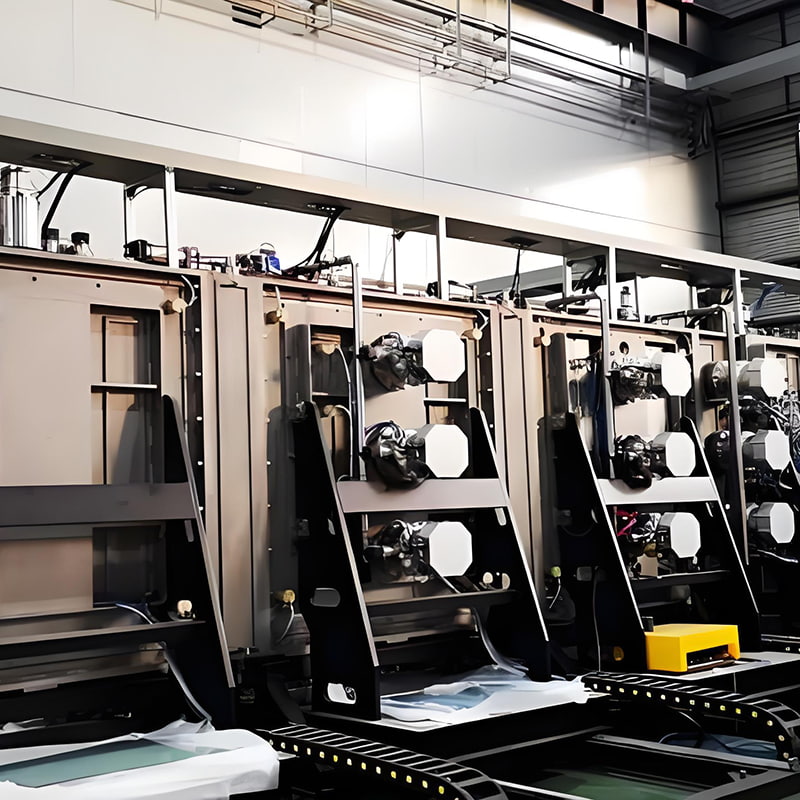
Vakuumske komore također se koriste u proizvodnji vodika, testiranju komponenti gorivih ćelija i linijama za sušenje ili punjenje litijevih baterija. Ove primjene često kombiniraju kontrolu vlage, cjelovitost vakuuma i sigurnosne zahtjeve. Komora s pogrešnom površinskom obradom može zadržati vlagu i prisiliti dulje cikluse ispumpavanja, što izravno smanjuje propusnost. Naše komore za vodikovu energiju i litijske baterije rješavaju taj problem pomoću kontroliranih unutarnjih površina i zavarenih šavova ispitanih na nepropusnost.
 Vakuumske komore za procese vodikove energije i litijskih baterija Ove komore se bave kontrolom vlage i integritetom vakuuma u proizvodnji vodika, testiranju gorivih ćelija i sušenju ili punjenju baterija. Kontrolirane unutarnje površine i zavareni spojevi ispitani na nepropusnost pomažu u skraćivanju ciklusa ispumpavanja i poboljšavaju sigurnost procesa. Pogledajte proizvod →
Ostale primjene, uključujući simulaciju zrakoplovstva, optičko premazivanje i obradu optičkih vlakana, nameću vlastita ograničenja, kao što su velike ukupne dimenzije ili posebni zahtjevi za okvir za prikaz.
Pouzdan dobavljač ne bi trebao samo nacrtati komoru i zavariti je; također bi vam trebali pomoći da odaberete pravi materijal, prirubnice, unutarnju obradu i plan testiranja. Prema našem iskustvu, sljedeća pitanja brzo sužavaju popis:
na SUNFUN , slijedili smo ovaj pristup od 1986., kombinirajući proizvodnju vakuumske opreme s preciznom strojnom obradom i proizvodnjom velikih dijelova. Ta kombinacija drži tolerancije pod kontrolom od prvog rezanja do konačnog testa nepropusnosti.
Za visoki vakuum i UHV, nehrđajući čelik 304L ili 316L obično je najsigurniji izbor zbog niskog ispuštanja plinova i dobre zavarljivosti. Aluminij je praktična alternativa za velike komore ili komore osjetljive na težinu, ali zahtijeva pažljiviju pripremu površine.
Hrapava površina hvata molekule plina i ostatke procesa. Elektropolirane ili pravilno pasivizirane površine otpuštaju plin brže, skraćuju vrijeme ispumpavanja i smanjuju kontaminaciju česticama u osjetljivim procesima.
Da. Geometrija, broj i vrsta otvora, materijal, površinska obrada i zahtjevi za ispitivanje mogu se prilagoditi procesu. Osigurajte svom dobavljaču raspon radnog tlaka, vrste plina, temperaturni raspon i očekivano vrijeme ciklusa.
Zatražite izvješće o inspekciji dimenzija, certifikate o materijalu, rezultate ispitivanja curenja helija i zapis o čišćenju. Ako komora uključuje zavarivanje, zatražite i zapisnike o inspekciji zavarivanja.
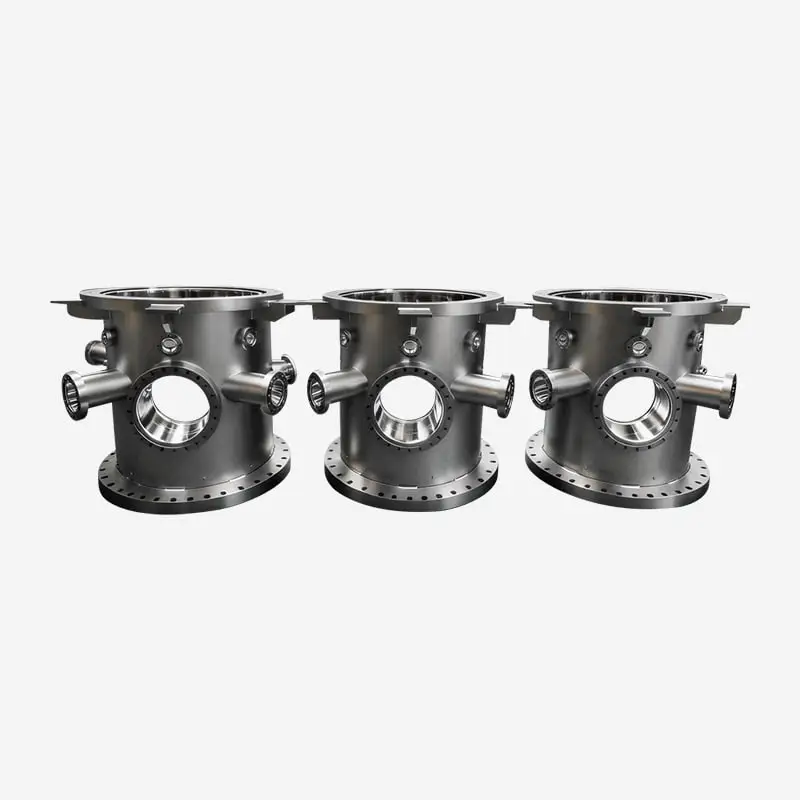
Zadovoljavajući HV i UHV standarde, ove su komore rigorozno testirane na curenje helijem kako bi ...
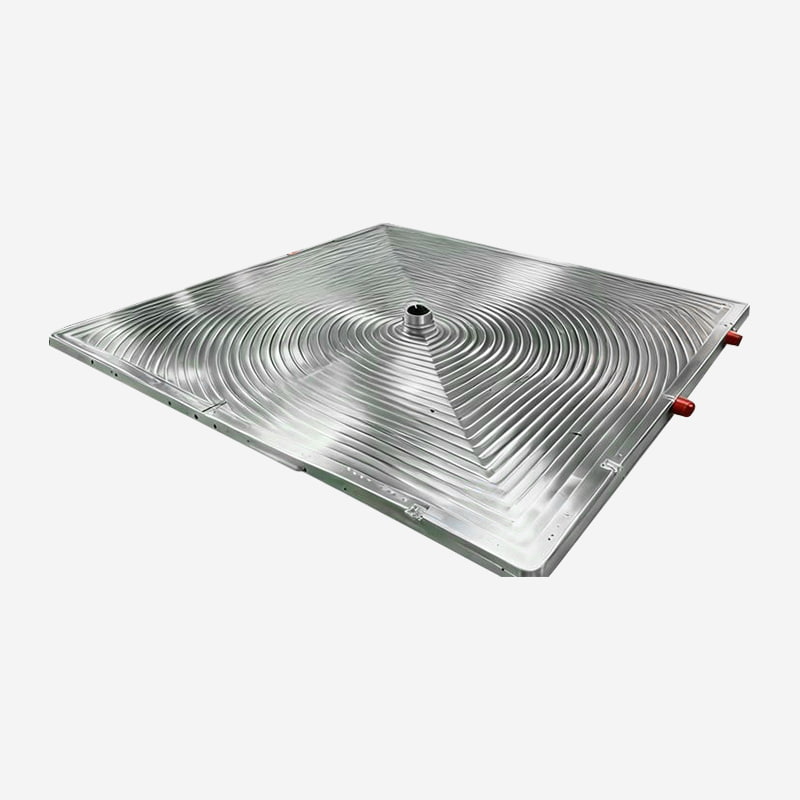
Precizno izrađene od aluminijskih legura visoke čvrstoće, ove komore nude laganu strukturu i izvr...
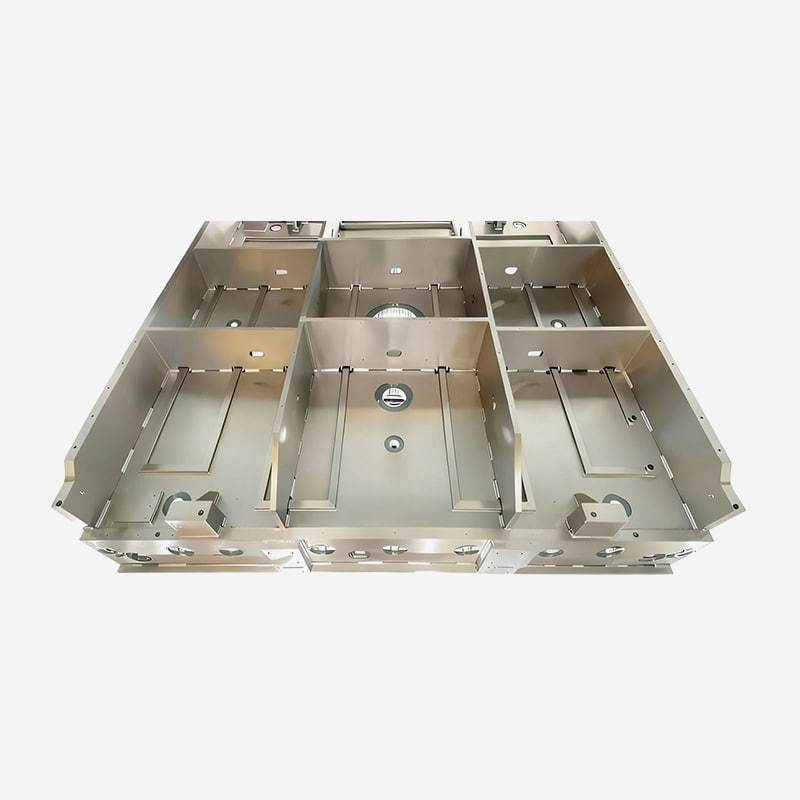
Projektirane za ALD, CVD i PVD procese, ove komore imaju vrhunski integritet brtvljenja i optimiz...
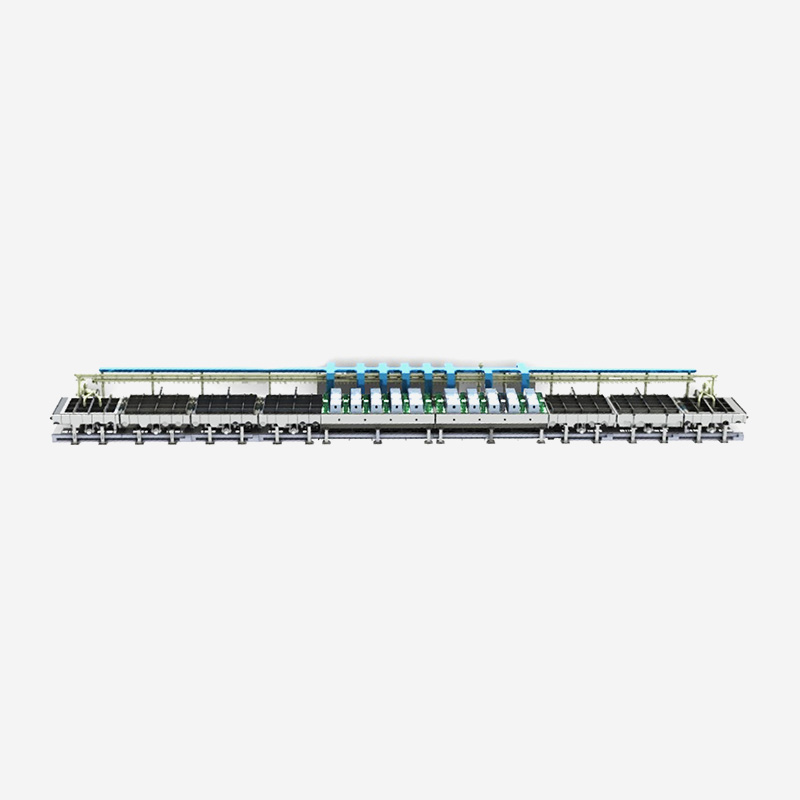
Horizontalni mrežni kontinuirani sustav nanošenja magnetronskim raspršivanjem koji priprema prozi...
Jeste li spremni za zajedničku inovaciju? Kontaktirajte naše stručnjake.
Kontaktirajte nas
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobilni terminal