Zašto se poluvodičke vakuumske komore proizvode od nehrđajućeg čelika umjesto od aluminija?
Odabir nehrđajućeg čelika kao primarnog materijala za poluvodičke vakuumske komore, umjesto aluminija, nije proizvoljan. Proizlazi iz specifičnih fizičkih, kemijskih i operativnih zahtjeva koji definiraju procese proizvodnje poluvodiča. Odluka uključuje razmatranje ponašanja pri ispuštanju plinova, toplinske performanse, karakteristike zavarivanja, stabilnost površine i dugoročnu pouzdanost. Grupa SUNFUN , oslanjajući se na desetljeća iskustva u preciznoj proizvodnji, izrađuje vakuumske komore od oba materijala, ali ogromna većina poluvodičkih primjena specificira nehrđajući čelik iz razloga koji sežu daleko izvan mehaničke čvrstoće.
Kategorija proizvoda 1: Vakuumske komore od austenitnog nehrđajućeg čelika
Definicija i pozicioniranje
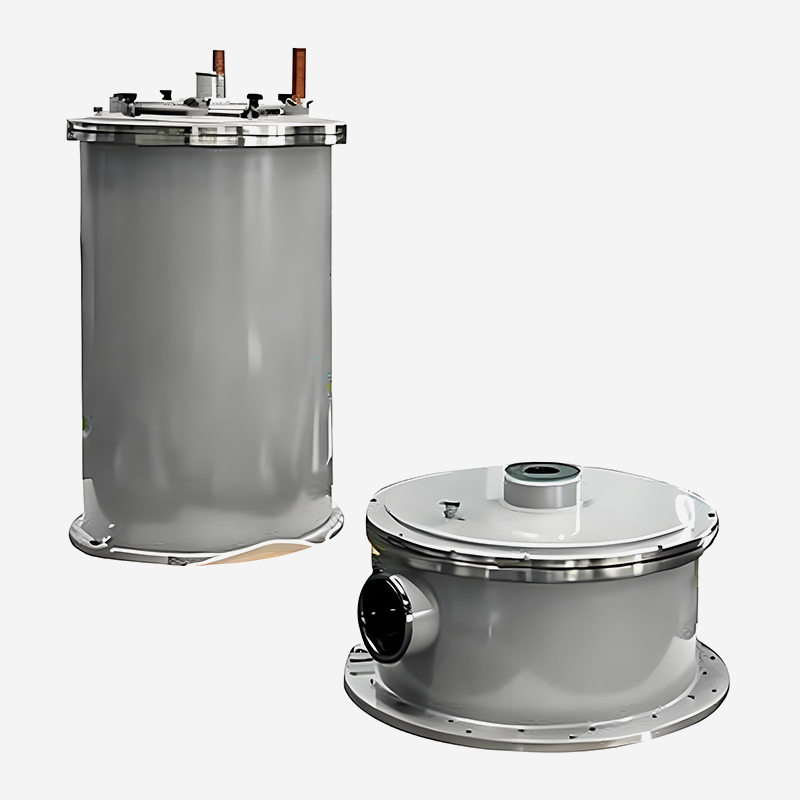
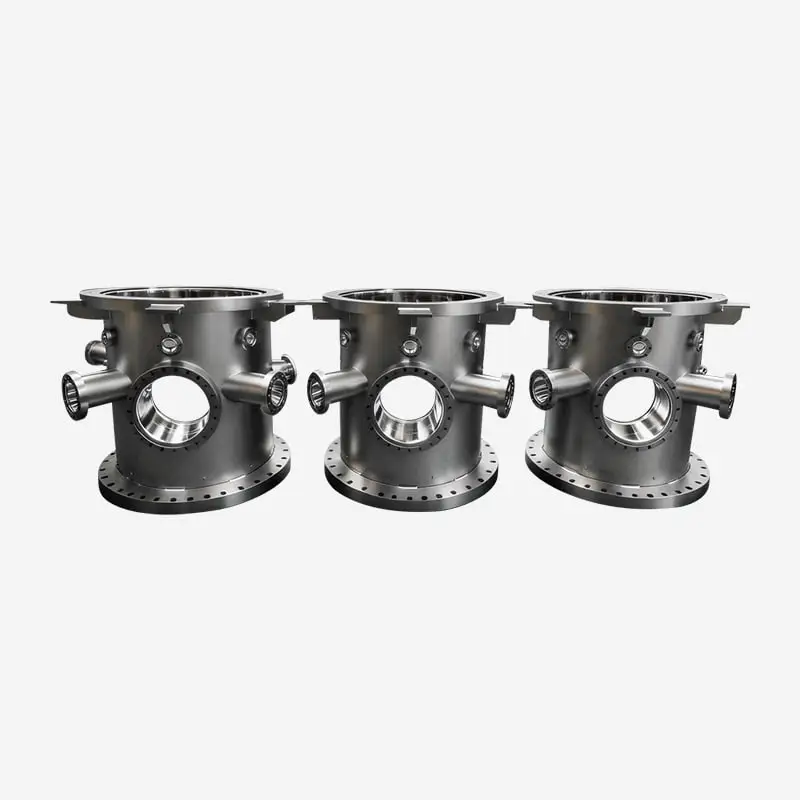
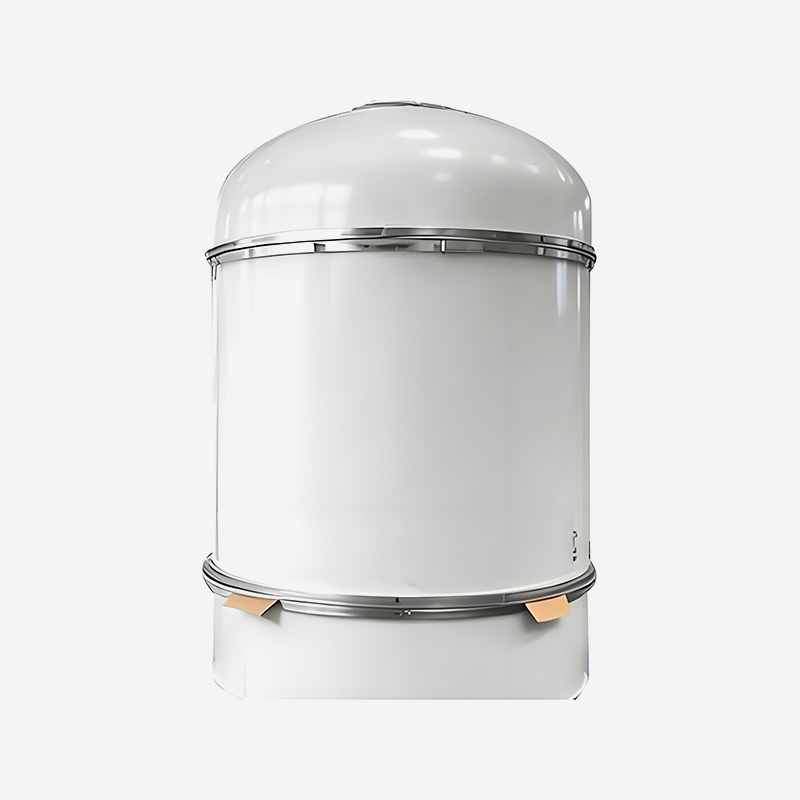
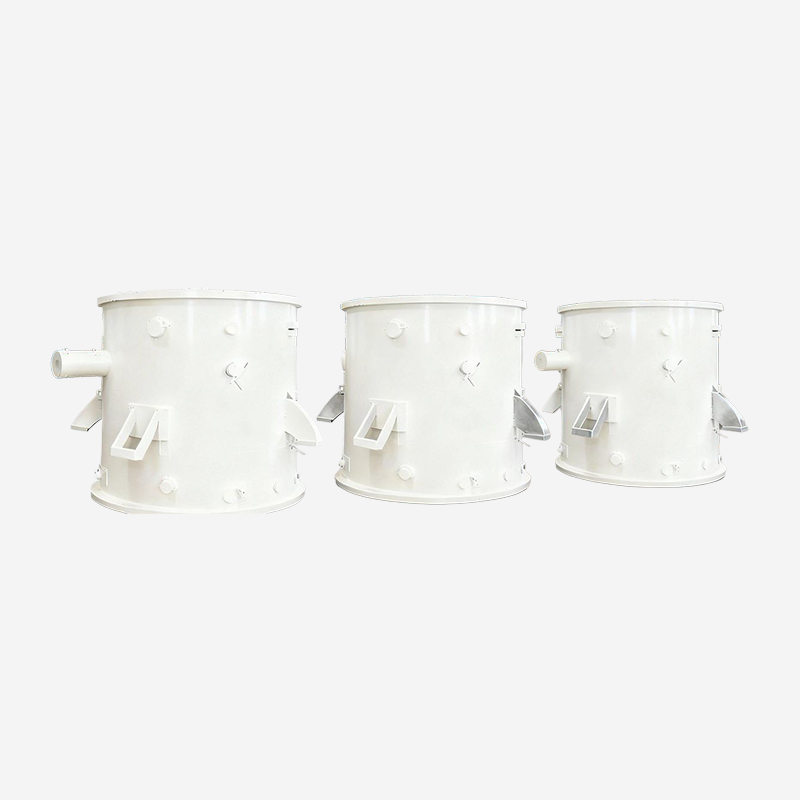
Komore od austenitnog nehrđajućeg čelika—prvenstveno tipa 304 i 316L—predstavljaju standardni konstrukcijski materijal za poluvodičku vakuumsku opremu. Ove su komore izrađene od pločastog ili pločastog materijala, oblikovane u cilindrične ili pravokutne geometrije i sastavljene zavarivanjem punim prodiranjem. Pozicionirani su kao mjerilo za alate za obradu poluvodiča, prilagođavajući procese od fizičkog taloženja parom do jetkanja atomskog sloja. Izbor materijala odražava ulogu komore kao čiste, stabilne ovojnice koja održava integritet procesa tijekom godina rada.
Osnovne funkcije i tehničke značajke
Nehrđajući čelik nudi nekoliko funkcionalnih prednosti koje izravno pogoduju performansama poluvodičke vakuumske komore. Stope površinskog ispuštanja plinova za nehrđajući čelik znatno su niže nego za aluminij—obično jedan do dva reda veličine niže nakon odgovarajuće pripreme površine. Ovo smanjenje ispuštanja plinova omogućuje poluvodičke vakuumske komore za postizanje i održavanje uvjeta ultra-visokog vakuuma potrebnih za procese kao što su epitaksija molekularnim snopom i litografija elektronskim snopom. Nizak tlak pare materijala osigurava da tragovi metalne kontaminacije ostanu ispod granica detekcije za osjetljive poluvodičke procese, gdje čak i razine kontaminacije u dijelovima na milijardu mogu utjecati na učinak uređaja.
Toplinska stabilnost ističe komore od nehrđajućeg čelika u primjenama poluvodiča. Koeficijent toplinskog širenja za nehrđajući čelik (približno 16×10⁻⁶ /°C) sličan je koeficijentu mnogih procesnih komponenti i alata, održavajući tolerancije poravnanja tijekom pečenja i toplinskog ciklusa. Toplinska vodljivost materijala, iako je niža od aluminija, omogućuje ravnomjerniju raspodjelu topline tijekom pečenja—smanjujući rizik od lokaliziranih vrućih točaka koje bi mogle oštetiti osjetljiv hardver procesa ili uzrokovati različito širenje brtvenih površina. Tvrdoća površine i otpornost na habanje pridonose dugoročnoj dimenzionalnoj stabilnosti, održavajući integritet brtvljenja kroz tisuće ciklusa zatvaranja prirubnice. Ove karakteristike izvedbe definiraju poluvodičke vakuumske komore kao kritična procesna oprema koja zahtijeva specifična svojstva materijala.
Tipični scenariji primjene
Komore od nehrđajućeg čelika dominiraju okruženjima proizvodnje poluvodiča. U alatima za plazma jetkanje, ove komore moraju izdržati reaktivne ionske kemije dok istovremeno održavaju dimenzionalnu stabilnost u odnosu na temperaturne fluktuacije. Sustavi kemijskog taloženja iz pare zahtijevaju komore koje su otporne na koroziju izazvanu prethodnim plinovima i nusproduktima, a istovremeno osiguravaju glatke površine koje minimiziraju stvaranje čestica. Alati za fizičko taloženje iz pare—uključujući sustave za prskanje i isparavanje— koriste komore od nehrđajućeg čelika koje se mogu više puta zagrijavati i hladiti bez degradacije. Svaka primjena zahtijeva nisko ispuštanje plinova, otpornost na koroziju i toplinsku stabilnost koju pruža nehrđajući čelik.
Razlika od aluminijskih komora
Temeljna razlika između komora od nehrđajućeg čelika i aluminija leži u njihovom odgovoru na poluvodička procesna okruženja. Nehrđajući čelik tvori pasivni sloj krom oksida koji je otporan na napad većine procesnih plinova i kemikalija za čišćenje. Aluminij je, nasuprot tome, osjetljiv na halogena bazirana kemijska jetkanja i zahtijeva dodatne zaštitne premaze—što može dovesti do složenosti i kvarova. Nehrđajući čelik može se elektropolirati kako bi se postigle vrijednosti hrapavosti površine ispod 0,5 µm Ra, smanjujući prianjanje čestica i olakšavajući čišćenje. Zavarivanjem se proizvode čvrsti, nepropusni spojevi s dobrom otpornošću na zamor, dok zavarivanje aluminija predstavlja izazove uključujući poroznost i smanjenu čvrstoću u zoni utjecaja topline. Ova razmatranja čine komore od nehrđajućeg čelika preferiranim izborom za industrijske vakuumske komore u okruženjima proizvodnje poluvodiča.
Mogućnosti komora od nehrđajućeg čelika Grupa SUNFUN
SUNFUN Group je akumulirao specijalizirano znanje u izradi komora od nehrđajućeg čelika tijekom desetljeća proizvodnje vakuumske opreme. Naše tehnike zavarivanja s punim prodiranjem, razvijene kroz naš interni institut i akademiju za talente, proizvode komore koje dosljedno prolaze ispitivanje curenja helija pri brzinama ispod 10⁻⁹ mbar·L/s. Naši procesi elektropoliranja postižu završnu obradu površine potrebnu za primjene poluvodiča. Naš status akreditiranog tehnološkog poduzeća, dokazan dovršetkom istraživačko-razvojnih zadataka i projekata na nacionalnoj razini koje su naručili NDRC i MIIT, podržava kontinuirano poboljšanje metoda proizvodnje komora. Kroz partnerstvo sa sveučilištima i istraživačkim institucijama, održavamo svijest o razvoju zahtjeva procesa poluvodiča koji informiraju naše dizajne komora.
Ključne specifikacije
- Materijali: tip 304, 316L i specijalne nehrđajuće legure
- Površinska obrada: Elektropolirano do Ra ≤ 0,5 µm
- Zavarivanje: Puno prodiranje s kontroliranim unosom topline
- Brzina curenja: < 10⁻⁹ mbar·L/s helija
- Temperatura pečenja: do 450 °C za UHV primjene
- Veličine komora: prilagođene konfiguracije od 0,1 do 1000 litara
Kategorija proizvoda 2: Komore s ultra visokim vakuumom
Definicija i pozicioniranje
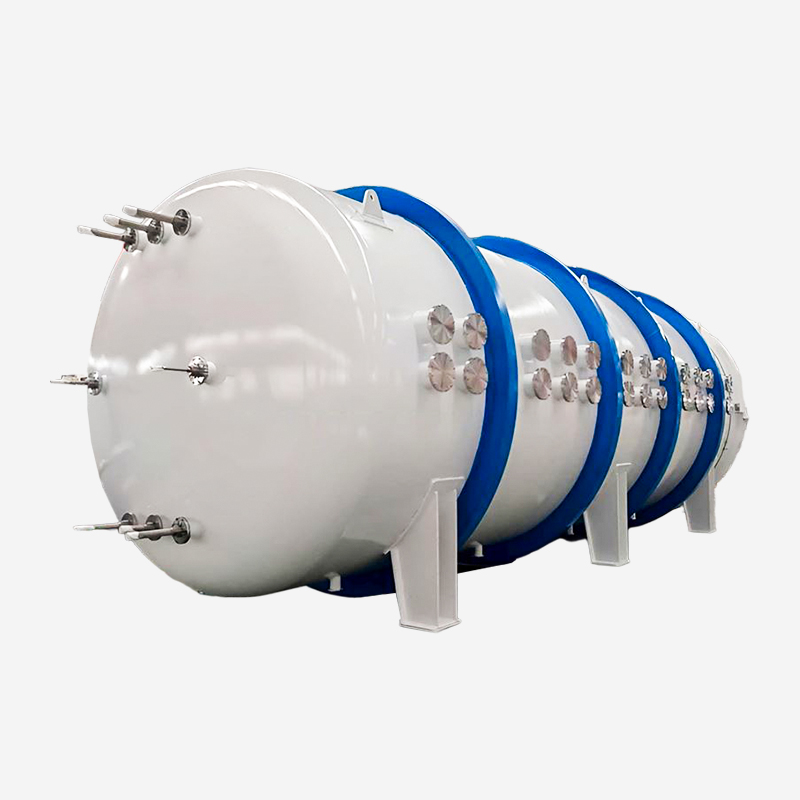
Komore s ultra visokim vakuumom predstavljaju najzahtjevniju kategoriju vakuumskih kućišta, rade na tlakovima ispod 10⁻⁷ mbar. Ove su komore potrebne za površinsku znanost, napredna istraživanja poluvodiča i aplikacije akceleratora čestica gdje bi čak i kontaminacija u tragovima ugrozila rezultate eksperimenta ili procesa. Inženjerski zahtjevi za UHV komore nadilaze zahtjeve standardnih poluvodičkih komora, s dodatnim naglaskom na kvalitetu zavara, čistoću površine i performanse pečenja. Nehrđajući čelik univerzalni je izbor materijala za UHV komore—aluminij se ne smatra održivom opcijom za ove ekstremne primjene.
Osnovne funkcije i tehničke značajke
UHV komore uključuju specifične značajke koje omogućuju postizanje ekstremnih vakuumskih tlakova. Sve metalne brtve—obično ConFlat (CF) prirubnice s bakrenim ili aluminijskim brtvama—omogućuju nepropusne zatvarače koji preživljavaju cikluse pečenja na temperaturama do 450 °C. Unutarnje površine su elektropolirane kako bi se smanjila površina i eliminirale mikroskopske pukotine koje bi mogle zarobiti onečišćenja. Zavareni spojevi dizajnirani su s punim prodiranjem i minimalnim podrezivanjem kako bi se smanjili virtualni izvori curenja. Komore su obično opremljene prozorima za promatranje, električnim prolazima i otvorima za manipulatore, a sve je projektirano za održavanje UHV integriteta. Materijali koji se koriste u UHV komorama—uključujući nehrđajući čelik—odabrani su za nizak tlak pare, što smanjuje doprinos materijala komore opterećenju plinom. Ove značajke dizajna definiraju komore ultravisokog vakuuma kao precizno konstruirana kućišta koja omogućuju istraživanje i naprednu proizvodnju na atomskoj razini.
Prednosti nehrđajućeg čelika postaju posebno izražene u UHV primjenama. Sposobnost materijala da se peče na povišenim temperaturama—ključno za desorpciju vodene pare i drugih onečišćenja—ključna je za postizanje tlakova ispod 10⁻⁹ mbar. Aluminij se ne može peći na istim temperaturama bez značajnog rizika od promjene dimenzija ili degradacije brtvenih površina. Kompatibilnost nehrđajućeg čelika s ionskim i titanijevim sublimacijskim pumpama—uobičajene tehnologije UHV pumpanja—eliminira zabrinutost oko galvanske kompatibilnosti koja se javlja s aluminijem u ovim konfiguracijama pumpanja. Zavarljivost i obradivost nehrđajućeg čelika omogućuju izradu složenih geometrija komora s višestrukim otvorima i unutarnjim strukturama, uz zadržavanje niskih karakteristika ispuštanja plinova bitnih za UHV performanse.
Tipični scenariji primjene
UHV komore SUNFUN Grupe služe istraživačkim i proizvodnim aplikacijama na čelu tehnologije. Sustavi epitaksije molekularnim snopom—koji se koriste za taloženje poluvodičkih slojeva visoke čistoće—zahtijevaju UHV okruženja za održavanje dugih srednjih slobodnih putova potrebnih za usmjerene molekularne zrake. Instrumenti za površinsku znanost, uključujući skenirajuće tunelske mikroskope, fotoelektronske spektrometre X-zraka i sustave difrakcije elektrona niske energije oslanjaju se na UHV komore za održavanje atomski čistih površina dulje vrijeme. Vakuumski sustavi akceleratora čestica koriste UHV komore u svim dijelovima snopa radi sprječavanja raspršenja i održavanja kvalitete snopa. Svaka primjena zahtijeva nisko ispuštanje plinova i čisti vakuum koji osigurava nehrđajući čelik.
Razlika od standardnih poluvodičkih komora
UHV komore razlikuju se od standardnih poluvodičkih vakuumskih komora po svojim strožim zahtjevima za čistoćom i mogućnostima pečenja. Standardne poluvodičke komore obično rade na tlakovima između 10⁻³ i 10⁻⁷ mbar, s manje zahtjevnim specifikacijama za ispuštanje plinova. UHV komore moraju postići tlakove ispod 10⁻⁷ mbar, zahtijevajući sustave pečenja koji rade na temperaturama od 150-450 °C. Odabir nehrđajućeg čelika bitan je za UHV primjene jer se aluminij ne može peći na ovim temperaturama i pokazuje veće stope ispuštanja plinova pod vakuumom. Obje kategorije predstavljaju poluvodičke vakuumske komore ali s različitim specifikacijama izvedbe i zahtjevima proizvodnje.
Stručnost UHV proizvodnje SUNFUN grupe
Proizvodnja UHV komora SUNFUN grupe oslanja se na specijalizirane proizvodne sposobnosti razvijene kroz naš interni institut i akademiju za talente. Naši postupci zavarivanja kvalificirani su za ispunjavanje zahtjeva UHV aplikacija, uključujući kontrolirani unos topline i metode inspekcije koje otkrivaju mikroskopske nedostatke zavara. Naše tehnike elektropoliranja postižu kvalitetu površine potrebnu za ultra visoki vakuum. Kroz naš ekosustav otvorenih inovacija, uspostavljen u partnerstvu sa sveučilištima i istraživačkim institucijama, doprinosimo istraživanju UHV materijala i metoda izrade. Naš status akreditiranog tehnološkog poduzeća i postignuća u istraživanju i razvoju na nacionalnoj razini podržavaju našu sposobnost proizvodnje komora koje ispunjavaju rigorozne zahtjeve UHV aplikacija.
Kriteriji za odabir UHV komore
- Ciljani osnovni tlak: raspon od 10⁻⁷ do 10⁻¹² mbar
- Mogućnost temperature pečenja: 150 °C do 450 °C standardno
- Specifikacija brzine curenja: < 10⁻¹⁰ mbar·L/s helija
- Zahtjevi za završnu obradu površine: elektropolirano, Ra ≤ 0,4 µm
- Brzina ispuštanja plinova: ≤ 10⁻⁹ mbar·L/s·cm² nakon pečenja
- Standardna prirubnica: CF (ConFlat) s potpuno metalnim brtvama
Kategorija proizvoda 3: Aluminijske vakuumske komore za manje zahtjevne primjene
Definicija i pozicioniranje
Aluminijske vakuumske komore zauzimaju posebnu nišu u vakuumskoj opremi—primjene u kojima nisu potrebne ekstremne performanse nehrđajućeg čelika. Ove su komore izrađene od aluminijskih legura i koriste se u industrijskom sušenju, vakuumskom pakiranju i nekim istraživačkim aplikacijama koje rade pri tlakovima iznad 10⁻³ mbar. Aluminijske komore su lakše, toplinski vodljivije i općenito jeftinije za izradu od ekvivalentnih komora od nehrđajućeg čelika. Međutim, ne mogu postići nisko ispuštanje plinova ili UHV performanse komora od nehrđajućeg čelika, ograničavajući njihovu upotrebu u proizvodnji poluvodiča.
Osnovne funkcije i tehničke značajke
Aluminijske vakuumske komore nude funkcionalne prednosti u određenim primjenama. Visoka toplinska vodljivost materijala—približno četiri puta veća od nehrđajućeg čelika—omogućuje brz prijenos topline i ravnomjernu raspodjelu temperature tijekom rada. Niža gustoća aluminija čini ga poželjnijim za aplikacije koje zahtijevaju laganu konstrukciju, kao što su prijenosni vakuumski sustavi ili komore postavljene na pokretne sklopove. Aluminij je općenito lakši za strojnu obradu od nehrđajućeg čelika, što omogućuje složenije unutarnje geometrije uz niže troškove proizvodnje. Za primjene koje zahtijevaju samo grubi do srednji vakuum (10⁻¹ do 10⁻³ mbar), aluminijske komore mogu se konstruirati s brtvama od elastomera i jednostavnijim tehnikama izrade.
Ograničenja aluminija postaju očita kada se razmatra njegova prikladnost za primjenu u poluvodičima. Aluminij pokazuje znatno veće stope ispuštanja plinova od nehrđajućeg čelika—obično 10⁻⁶ do 10⁻⁸ mbar·L/s·cm² u usporedbi s 10⁻⁹ do 10⁻¹⁰ za nehrđajući čelik. Ovo ispuštanje plinova uključuje vodenu paru i organsku kontaminaciju koja bi ometala osjetljive poluvodičke procese. Aluminijev površinski oksidni sloj, iako je zaštitni, osjetljiv je na kemijski napad plinova za jetkanje na bazi halogena koji se obično koriste u obradi poluvodiča. Zavarivanje aluminija predstavlja izazove uključujući poroznost i smanjenu čvrstoću u zoni zavara, što zahtijeva pažljivu kontrolu procesa i inspekciju. Niža točka tališta materijala ograničava temperaturu pečenja na približno 150 °C, znatno ispod 450 °C koji se može postići s nehrđajućim čelikom—što je značajno ograničenje za postizanje UHV uvjeta.
Tipični scenariji primjene
SUNFUN Group proizvodi aluminijske komore za specifične primjene gdje bi nehrđajući čelik bio nepotrebno skup ili težak. Industrijska oprema za sušenje koristi aluminijske komore za procese vakuumske dehidracije koji rade na umjerenim razinama vakuuma. Strojevi za vakuumsko pakiranje često koriste aluminijske komore u kontaktu s prehrambenim proizvodima, gdje su njegova otpornost na koroziju i lakoća čišćenja prednost. Neki istraživački instrumenti koji ne zahtijevaju UHV uvjete koriste aluminijske komore zbog svoje težine i cijene. Ove primjene pokazuju da aluminij zadržava korisnu ulogu u krajoliku vakuumske opreme, iako nehrđajući čelik dominira primjenama poluvodiča.
Razlika u odnosu na komore od nehrđajućeg čelika
Odabir između komora od aluminija i nehrđajućeg čelika ne radi se o tome da je jedan materijal superioran u apsolutnom smislu - radi se o odabiru odgovarajućeg materijala za potrebnu razinu učinka. Nehrđajući čelik nudi manje ispuštanje plinova, višu temperaturu pečenja i bolju otpornost na kemiju procesa poluvodiča, što ga čini preferiranim izborom za industrijske vakuumske komore u proizvodnji poluvodiča. Aluminij nudi prednosti u težini i cijeni za manje zahtjevne primjene. Informirana odluka zahtijeva procjenu zahtjeva procesa, osjetljivosti na kontaminaciju i operativnih protokola kako bi se utvrdilo koji materijal najbolje zadovoljava specifikacije izvedbe aplikacije.
Mogućnosti SUNFUN grupe za različite materijale
SUNFUN Group održava proizvodne mogućnosti za vakuumske komore od nehrđajućeg čelika i aluminija, primjenjujući odgovarajuće proizvodne tehnike za svaku od njih. Naš interni institut i akademija za talente razvili su specijalizirane postupke zavarivanja i završne obrade za oba materijala. Naš status akreditiranog tehnološkog poduzeća podržava sustave kvalitete koji osiguravaju dosljednu izradu komora za sve materijale i primjene.
Ključne specifikacije Comparison
| Parametar | Nehrđajući čelik (304/316L) | Aluminij (serija 5xxx/6xxx) |
| Brzina ispuštanja plinova (mbar·L/s·cm²) | 10⁻⁹ – 10⁻¹⁰ | 10⁻⁶ – 10⁻⁸ |
| Maksimalna temperatura pečenja | 450 °C | 150 °C |
| Otpornost na koroziju (halogena okruženja) | visoko | Umjereno (zahtijeva premaz) |
| Zavarljivost | Izvrsno s kontroliranim postupcima | Umjeren (rizik od poroznosti) |
| Toplinska vodljivost (W/m·K) | ~16 | ~160 |
| Tipični raspon tlaka | Atmosfera prema UHV (10⁻¹² mbar) | Atmosfera do 10⁻³ mbar |
Dominacija nehrđajućeg čelika u primjenama poluvodičkih vakuumskih komora odražava usklađenost materijala sa zahtjevima obrade poluvodiča—nisko ispuštanje plinova, sposobnost pečenja na visokim temperaturama, otpornost na koroziju i zavarljivost. Grupa SUNFUN je uspostavio proizvodne mogućnosti koje zadovoljavaju zahtjeve komora od nehrđajućeg čelika i aluminija, s našom preciznom proizvodnom infrastrukturom koja podržava proizvodnju komora koje zadovoljavaju specifikacije izvedbe za poluvodičke, istraživačke i industrijske primjene.
Često postavljana pitanja
P1: Mogu li se aluminijske vakuumske komore ikada koristiti u proizvodnji poluvodiča?
Aluminijske komore općenito se ne koriste u proizvodnji glavnih poluvodiča zbog veće stope ispuštanja plinova i ograničene mogućnosti pečenja. Međutim, neka oprema za podršku poluvodiča—kao što su blokade opterećenja i komore za prijenos koje rade na višim tlakovima—mogu koristiti aluminij tamo gdje su zahtjevi za vakuumom manje strogi. Za procese koji zahtijevaju tlakove ispod 10⁻⁵ mbar, nehrđajući čelik ostaje standardni materijal za poluvodičke vakuumske komore .
P2: Zašto je mogućnost temperature pečenja važna za poluvodičke vakuumske komore?
Bakeout uklanja vodenu paru i druge adsorbirane plinove s unutarnjih površina komore, omogućujući niže bazne tlakove. Nehrđajući čelik može se peći na 450 °C, što učinkovito desorbira ta onečišćenja. Aluminij ima maksimalnu temperaturu pečenja od oko 150 °C — nedovoljno za uklanjanje čvrsto vezane vode i vodika, ograničavajući njegov krajnji mogući tlak za komore ultravisokog vakuuma .
P3: Kako završna obrada površine utječe na performanse vakuumske komore?
Površinska obrada utječe i na ispuštanje plinova i na stvaranje čestica u vakuumskim komorama. Elektropolirane površine od nehrđajućeg čelika s Ra ≤ 0,5 µm smanjuju površinu za adsorpciju plina i daju glatke površine koje smanjuju adheziju čestica. Elektropolirani aluminij se također može proizvesti, ali veća stopa ispuštanja plinova iz materijala—čak i uz usporedivu završnu obradu—ograničava njegovu izvedbu u primjenama poluvodiča.
P4: Koje se kontrole kvalitete primjenjuju na proizvodnju vakuumskih komora SUNFUN Group?
SUNFUN Group primjenjuje rigoroznu kontrolu kvalitete proizvodnje vakuumske komore, uključujući certifikaciju materijala, kvalifikaciju postupka zavarivanja, inspekciju dimenzija, mjerenje završne obrade površine i ispitivanje curenja helijem. Naš status akreditiranog tehnološkog poduzeća podržava sveobuhvatne sustave kvalitete, a naš interni institut pruža tehnički nadzor za komornu proizvodnju. Naša povijest dostignuća u istraživanju i razvoju na nacionalnoj razini informira naše postupke kontrole kvalitete za industrijske vakuumske komore .