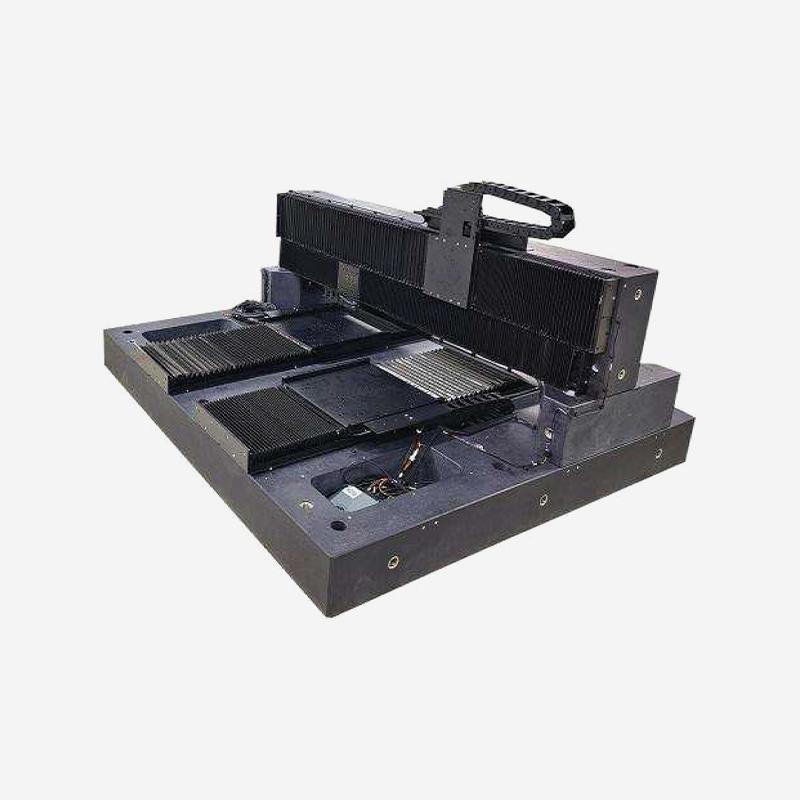
Proizvođač medicinskih uređaja u Minnesoti suočio se s kritičnim nedostatkom komponenti kirurških instrumenata. Dijelovi su zahtijevali tolerancije od ±5 mikrona na kritičnim promjerima, sa složenim unutarnjim geometrijama i površinskom obradom od Ra 0,4. Radeći s partnerom za preciznu strojnu obradu, inženjerski tim iscrtao je kompletan proizvodni proces – od inspekcije sirovina do završne pasivizacije – i isporučio 5000 dijelova u šest tjedana, a svi su udovoljavali specifikacijama. Taj ishod nije bio sreća; bio je to rezultat discipliniranog, dobro shvaćenog tijeka proizvodnje.
Precizno obrađeni dijelovi građevni su blokovi moderne industrije. Od kirurških instrumenata i stajnog trapa zrakoplova do komponenti automobilskih motora i poluvodičke opreme, ovi dijelovi omogućuju izvedbu i pouzdanost bezbrojnih proizvoda. Ali kako se zapravo izrađuju? Ovaj vodič pruža potpuni, korak po korak pregled precizna obrada proces, koji pokriva sve od dizajna i odabira materijala do pregleda i završne obrade površine. Bilo da ste novi u proizvodnji ili ste iskusni stručnjak za nabavu, ovaj resurs će produbiti vaše razumijevanje onoga što je potrebno za proizvodnju visokokvalitetnih komponenti niske tolerancije.
Svaki precizno obrađeni dio počinje kao ideja, ali ta ideja mora biti prevedena u proizvodni dizajn. Ovdje dolazi do izražaja dizajn za mogućnost izrade. Inženjeri blisko surađuju sa strojarima kako bi pregledali geometriju dijelova, identificirali potencijalne izazove i optimizirali dizajn za proizvodnju. Značajke kao što su oštri unutarnji kutovi, duboki uski prorezi i tanki zidovi mogu biti teški ili skupi za obradu, pa se često redizajniraju kako bi bili lakši za proizvodnju.
Tijekom ove faze projektantski tim specificira kritične dimenzije, tolerancije i zahtjeve za završnu obradu površine. Oni također odabiru materijal na temelju funkcionalnih zahtjeva dijela, radnog okruženja i ograničenja troškova. Dobro izveden DFM pregled može smanjiti troškove strojne obrade za 20 do 30 posto i spriječiti skupa iznenađenja tijekom proizvodnje. Izlaz ove faze je kompletan inženjerski crtež i 3D čvrsti model koji služi kao glavna definicija za ostatak procesa.
Nakon što je dizajn dovršen, sljedeći korak je odabir pravog materijala. Izbor materijala utječe na obradivost, vijek trajanja alata, čvrstoću dijela, težinu i cijenu. Uobičajeni materijali za preciznu strojnu obradu uključuju aluminijske legure, nehrđajuće čelike, titan, mjed, bakar i inženjersku plastiku. Za zahtjevne primjene koriste se materijali kao što su Inconel, Monel i druge superlegure.
Nabava materijala uključuje nabavu certificiranih sirovina od ovlaštenih dobavljača. Svaka ulazna serija se pregledava kako bi se potvrdio njezin kemijski sastav i mehanička svojstva, osiguravajući da zadovoljava specifikacije potrebne za dio. Sljedivost je ključna, posebno u reguliranim industrijama kao što su zrakoplovstvo i medicinski uređaji, gdje se certifikacija materijala mora održavati kroz cijeli lanac opskrbe.
Izbor materijala prema industriji
Odabir materijala značajno se razlikuje ovisno o industriji, vođen zahtjevima čvrstoće, otpornosti na koroziju i troškovima.
S odabranim materijalom, proces proizvodnje prelazi na CNC programiranje. Ovdje se digitalni model prevodi u strojne upute koje vode alate za rezanje duž preciznih putanja za uklanjanje materijala i stvaranje željene geometrije. Vješti programeri koriste računalno potpomognut proizvodni softver za generiranje putanja alata, uzimajući u obzir faktore kao što su brzina rezanja, brzina posmaka, dubina rezanja i angažman alata.
Optimizacija putanje alata kritičan je korak koji uravnotežuje vrijeme obrade, vijek trajanja alata i završnu obradu površine. Napredni CAM softver može simulirati cijeli proces obrade, otkrivajući potencijalne sudare, provjeravajući razmak alata i predviđajući kvalitetu površine prije nego što se bilo koji metal izreže. Ova virtualna provjera smanjuje rizik od skupih pogrešaka i omogućuje programerima fino podešavanje procesa za maksimalnu učinkovitost.
Usporedba učinkovitosti putanje alata
Učinkovitost predstavlja brzinu uklanjanja materijala u odnosu na teorijski maksimum. Napredne strategije alatne putanje značajno poboljšavaju produktivnost.
Prije početka rezanja, obradak se mora čvrsto držati u stroju. Držanje je postupak stezanja, učvršćivanja ili na drugi način učvršćivanja sirovog materijala tako da ostane stabilan tijekom strojne obrade. Ispravno držanje za rad je ključno za održavanje točnosti, sprječavanje vibracija i osiguravanje sigurnosti operatera. Uobičajene metode prianjanja uključuju škripce, stezne glave, stezne čahure i posebno dizajnirane učvršćivače.
Za složene dijelove često su potrebni prilagođeni učvršćivači za držanje dijela u određenoj orijentaciji, pristup teško dostupnim značajkama i minimiziranje otklona tijekom rezanja. Dizajn učvršćenja specijalizirana je vještina koja zahtijeva razumijevanje sila obrade, geometrije dijelova i obujma proizvodnje. Dobro dizajnirano učvršćenje smanjuje vrijeme postavljanja, poboljšava ponovljivost i omogućuje dosljednu kvalitetu od dijela do dijela.
S napisanim programom i spremnim učvršćenjem, stvarna obrada može započeti. Ovdje su preciznost i pouzdanost opreme uistinu važni.
Srž procesa precizne proizvodnje je sama operacija strojne obrade. To uključuje korištenje CNC glodalica, tokarilica ili drugih alatnih strojeva za uklanjanje materijala s obratka u skladu s programiranim putanjama alata. Operacije strojne obrade obično se izvode u fazama, počevši s grubom obradom kako bi se brzo uklonila većina materijala, nakon čega slijede poluzavršne i završne obrade kako bi se postigle konačne dimenzije i završna obrada površine.
CNC glodanje je jedan od najčešćih procesa, korištenjem rotirajućih reznih alata za uklanjanje materijala sa nepokretnog obratka. CNC tokarenje, s druge strane, rotira obradak dok stacionarni alat za rezanje uklanja materijal. Oba procesa mogu se izvesti na strojevima s 3, 4 ili 5 osi, s dodatnim osima koje omogućuju složenije geometrije i smanjuju broj potrebnih postavki. Tijekom procesa strojne obrade, rashladna tekućina se primjenjuje za kontrolu temperature, podmazivanje sučelja rezanja i ispiranje strugotine. Napredno precizna obrada sustavi integriraju te procese s praćenjem u stvarnom vremenu kako bi osigurali dosljednu kvalitetu u svakoj proizvodnoj seriji.
Tipična struktura vremena obrade
Raspodjela vremena za tipičan posao precizne strojne obrade. Postavljanje i pregled čine značajan dio ukupnog vremena ciklusa.
Kontrola kvalitete nije naknadna misao u preciznoj strojnoj obradi - integrirana je u svaki korak procesa. Inspekcija tijekom postupka uključuje mjerenje dijelova u različitim fazama proizvodnje kako bi se potvrdilo da su dimenzije unutar tolerancije. To se može učiniti pomoću ručnih alata kao što su mikrometri i čeljusti ili naprednijih instrumenata poput koordinatnih mjernih strojeva i optičkih komparatora.
Statistička kontrola procesa često se koristi za praćenje trendova i otkrivanje pomaka u procesu prije nego dijelovi izađu iz tolerancije. Praćenjem ključnih dimenzija i izračunavanjem indeksa sposobnosti, proizvođači mogu osigurati da je proces stabilan i sposoban ispuniti tražene specifikacije. Ako se otkrije odstupanje, proces se može prilagoditi u stvarnom vremenu kako bi se ispravio problem, sprječavajući škart i preradu.
Nakon što je dio strojno obrađen do svojih konačnih dimenzija, često se podvrgava završnoj obradi površine i sekundarnim operacijama kako bi se postigao traženi izgled, otpornost na koroziju ili funkcionalna svojstva. Uobičajeni procesi završne obrade uključuju eloksiranje, galvaniziranje, bojanje, premazivanje prahom i pasiviranje. Ovi tretmani štite dio od degradacije okoliša i također mogu poboljšati njegovu estetsku privlačnost.
Sekundarne operacije mogu uključivati toplinsku obradu za promjenu mehaničkih svojstava materijala, zavarivanje ili sastavljanje za kombiniranje više komponenti i ispitivanje bez razaranja za provjeru integriteta dijela. Za dijelove koji zahtijevaju izuzetno glatke površine mogu se primijeniti postupci poput honanja, lapiranja ili poliranja.
Postupci završne obrade površina
Sekundarne operacije
Prije nego što se dio pošalje kupcu, mora proći sveobuhvatnu završnu inspekciju. To uključuje provjeru svih kritičnih dimenzija prema tehničkom crtežu, provjeru završne obrade površine i potvrdu da su svi posebni zahtjevi ispunjeni. Za regulirane industrije često je potrebno izvješće o inspekciji prvog artikla, koje dokumentira svaku dimenziju i značajku prvog proizvodnog dijela.
Sljedivost je također ključna komponenta završne inspekcije. Certifikati materijala, procesni zapisi i rezultati inspekcije sastavljeni su u paket dokumentacije o kvaliteti koji prati pošiljku. Ovaj paket pruža kupcu sigurnost da je dio proizveden u skladu sa potrebnim standardima i omogućuje potpunu sljedivost u slučaju bilo kakvih problema s kvalitetom.
Posljednji korak u procesu precizne strojne obrade je pakiranje i logistika. Dijelovi moraju biti pažljivo pakirani kako bi se spriječilo oštećenje tijekom transporta, posebno ako imaju osjetljive karakteristike ili kritične površine. Tretmani protiv korozije, sredstva za sušenje i mekana ambalaža često se koriste za zaštitu dijelova tijekom prijevoza.
Logističko planiranje osigurava da se dijelovi kupcu isporuče na vrijeme iu točnoj količini. To može uključivati koordinaciju sa špediterima, carinskim posrednicima i skladišnim timovima kako bi se osiguralo nesmetano odvijanje opskrbnog lanca.
| Pozornica | Ključne aktivnosti | Tipično trajanje |
| Dizajn i DFM | Pregled dizajna, odabir materijala | 1-3 tjedna |
| Programiranje i postavljanje | CAM programiranje, dizajn učvršćenja | 1-5 dana |
| Strojna obrada | Gruba obrada, finishing operations | Razlikuje se po dijelu |
| Inspekcija | Inspekcija u postupku i završna kontrola | 1-3 sata |
| Završna obrada | Anodizacija, pozlaćivanje, toplinska obrada | 1-5 dana |
| Pakiranje i otprema | Zaštitna ambalaža, logistika | 1-3 dana |
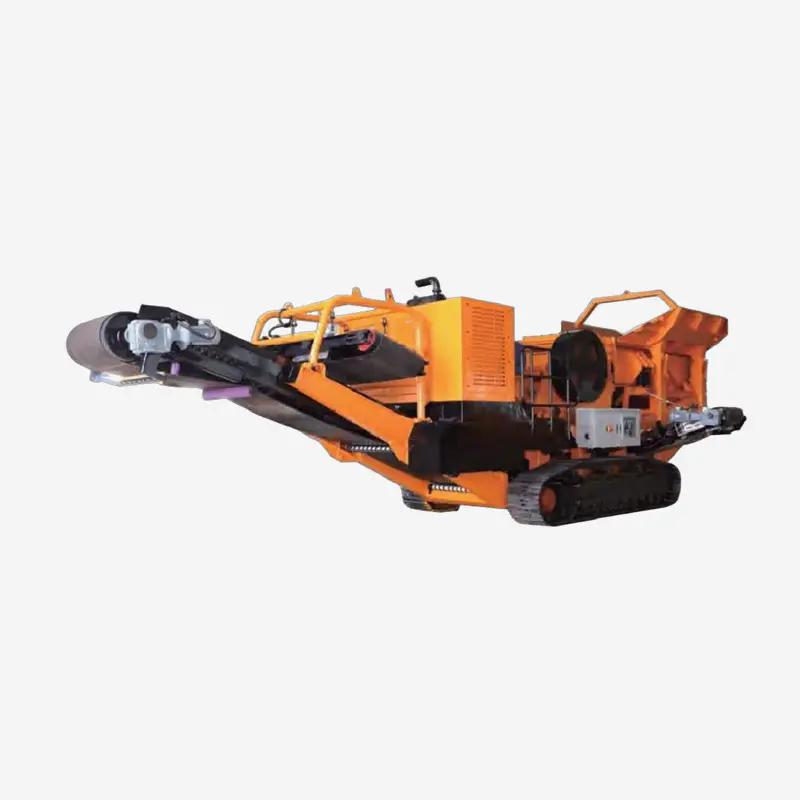
Mobilna drobilica na gusjenicama CT710J jedna je od serije opreme za mobilno drobljenje i prosija...
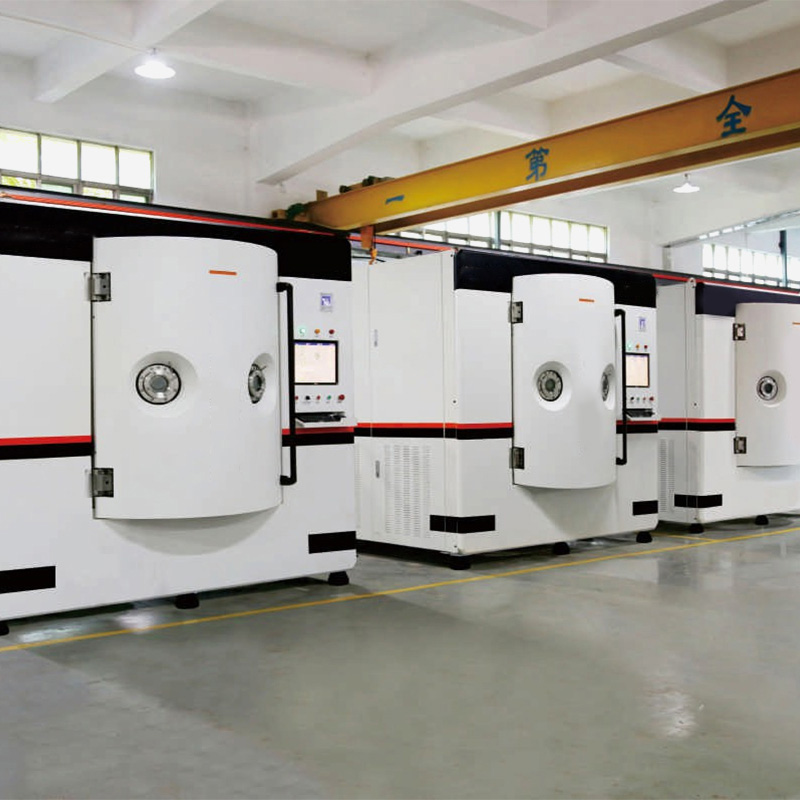
Tehnika MF raspršivanja postala je glavna tehnologija magnetronskog raspršivanja. Nadmoćniji je o...
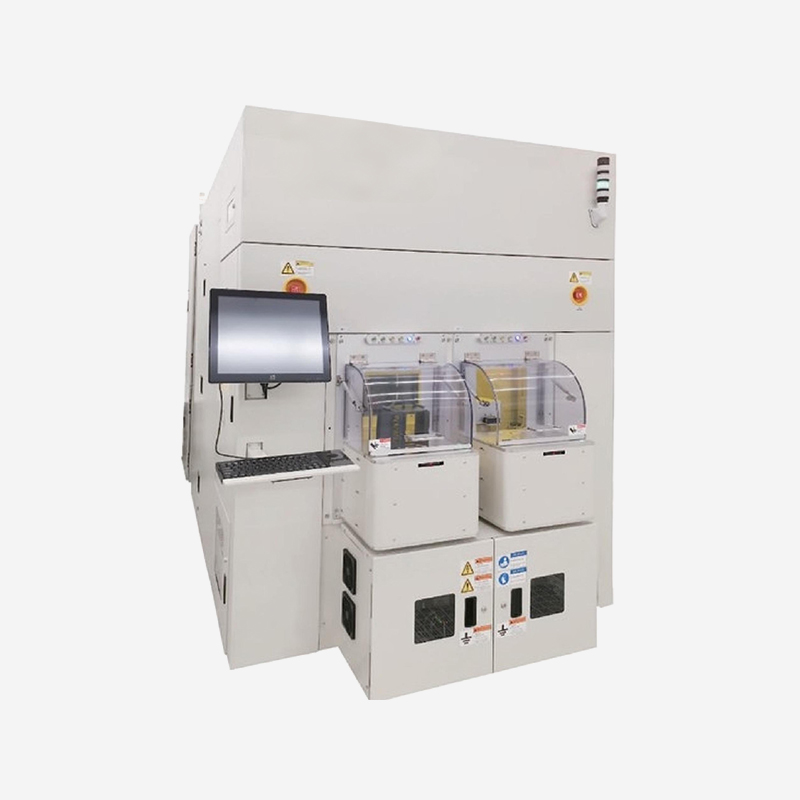
Za aktivaciju stražnje implantacije silikonskog uređaja UPLD sustavi pružaju precizan i p...
Opisana oprema i proces odnose se na sustav taloženja atomskog sloja visokog kapaciteta (PEALD) s...
Ova serija opreme opremljena je automatskom kontrolom debljine optičkog filma, izbornim RF/Kaufma...
Jeste li spremni za zajedničku inovaciju? Kontaktirajte naše stručnjake.
Kontaktirajte nas
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobilni terminal