
Opće vakuumske poluvodičke vakuumske komore visokog i ultravisokog vakuuma
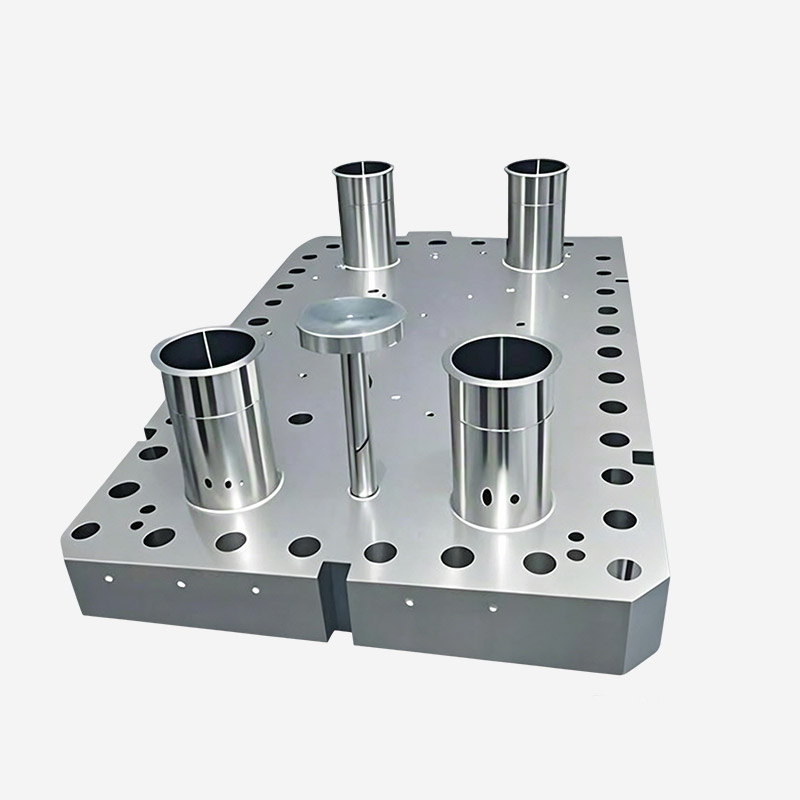
Zadovoljavajući HV i UHV standarde, ove su komore rigorozno testirane na curenje helijem kako bi ...

Kada procesni inženjer specificira industrijsku vakuumsku komoru, prvo pitanje rijetko je o pumpi. Obično počinje s ciljanim tlakom, veličinom dijelova koji moraju stati unutra i procesom koji će se tamo odvijati. Te tri varijable pokreću većinu odluka koje slijede.
Industrijska vakuumska komora je zatvoreno kućište koje uklanja molekule plina iz svoje unutrašnjosti kako bi se stvorilo kontrolirano okruženje niskog tlaka. Praktičan izazov nije samo povlačenje vakuuma; pouzdano ga drži dok proces unutar njega radi svoj posao — premazivanje, sušenje, lijepljenje ili termički ciklus.
Ovaj vodič objašnjava kako rade industrijske vakuumske komore, koji oblik i opcije prirubnice odgovaraju kojim primjenama i što treba procijeniti prije kupnje.
Vakuumska komora definirana je krajnjim tlakom, brzinom pumpanja, unutarnjom geometrijom i materijalima koji se koriste za njezine stijenke i brtve. Tlak se izražava u tatascal (Pa) ili Torr, a radni raspon određuje razinu potrebnog inženjerskog napora.
Grubi vakuum pokriva tlakove do otprilike 100 Pa i koristi se za jednostavno sušenje i otplinjavanje. Visoki vakuum radi u 10 -1 do 10 -4 Pa rasponu i uobičajen je u sustavima premaza i alatima za poluvodiče. Ultra visoki vakuum radi ispod 10 -7 Pa i zahtijeva materijale s malim ispuštanjem plinova, potpuno metalne brtve kao što su CF prirubnice i stroge postupke čišćenja.
Ključni zaključak: Prvo navedite procesni tlak, a zatim provjerite jesu li školjka komore, prirubnice i ventili ocijenjeni za tu razinu tlaka.
Osim pritiska, tijelo komore mora biti dimenzionirano za izratke ili elemente koji ulaze unutra. Debljina stijenke, kvaliteta zavara i završna obrada površine utječu na ispuštanje plinova i sposobnost postizanja niskog tlaka. Za većinu industrijskih procesa, nehrđajući čelik 304 ili 316 je zadani materijal, dok je aluminij uobičajen u velikim komorama gdje je težina zabrinjavajuća.
Oblik komore često je određen postupkom, a ne preferencijama. Svaka geometrija ima prednosti koje su važne u određenim proizvodnim postavkama.
| Vrsta | oblik | Tipična uporaba |
|---|---|---|
| Kutija | Pravokutni | Toplinsko ispitivanje, šaržna oprema, alati za inspekciju |
| Cilindrični | Okruglo s ravnim krajevima | Premazivanje, sušenje, otplinjavanje, rast kristala |
| Kuglasti | Sfera | Simulacija svemira, istraživanje, studije jednolikog tlaka |
| Zvono Jar | Kupola s podiznim mehanizmom | Optičko premazivanje, laboratorijsko istraživanje i razvoj, male serije |
Kutijaste komore su najfleksibilnije kada radno opterećenje uključuje učvršćenje ili neparne geometrije. Cilindrične komore su poželjne u linijama za premazivanje jer se obradak može okretati unutar osi pumpanja. Sferične komore su izvrsne u primjenama koje zahtijevaju ravnomjernu raspodjelu tlaka. Zvonasti staklenci ostaju uobičajeni u istraživanju i razvoju i optičkim premazima jer se kupola može brzo podići.
Industrijske vakuumske komore nisu ograničene na tvornice poluvodiča. Imaju središnju ulogu u ispitivanju zrakoplova, linijama za premazivanje, preradi hrane i proizvodnji energetske opreme.
U proizvodnji poluvodiča, komore se koriste za taloženje, jetkanje, lijepljenje i žarenje. Treća generacija uređaja od silicij-karbida (SiC) zahtijeva kontrolirane uvjete ultra-visokog vakuuma tijekom epitaksijalnog rasta i spajanja pločica. Pravilno dizajniran visokovakuumska i ultravisokovakuumska poluvodička komora održava nizak bazni tlak i nisko ispuštanje plinova koji su potrebni ovim procesima.
 Komore visokog vakuuma i ultravisokog vakuuma za procese poluvodiča Ove komore zadovoljavaju HV i UHV standarde i testirane su na curenje helijem za ultra niske stope curenja, podržavajući taloženje, jetkanje, spajanje i žarenje u proizvodnji poluvodiča. Pogledajte proizvod →
Zrakoplovni programi koriste vakuumske komore za simulaciju svemirskih uvjeta, testiranje toplinskog ciklusa i provjeru performansi avionike, brtvi i strukturnih materijala. Komore koje se koriste u ovom sektoru često moraju primiti velike elemente i održavati stabilnu kontrolu temperature. Zrakoplovne vakuumske komore dizajnirani su s krutošću i veličinom potrebnom za ova zahtjevna ispitivanja.
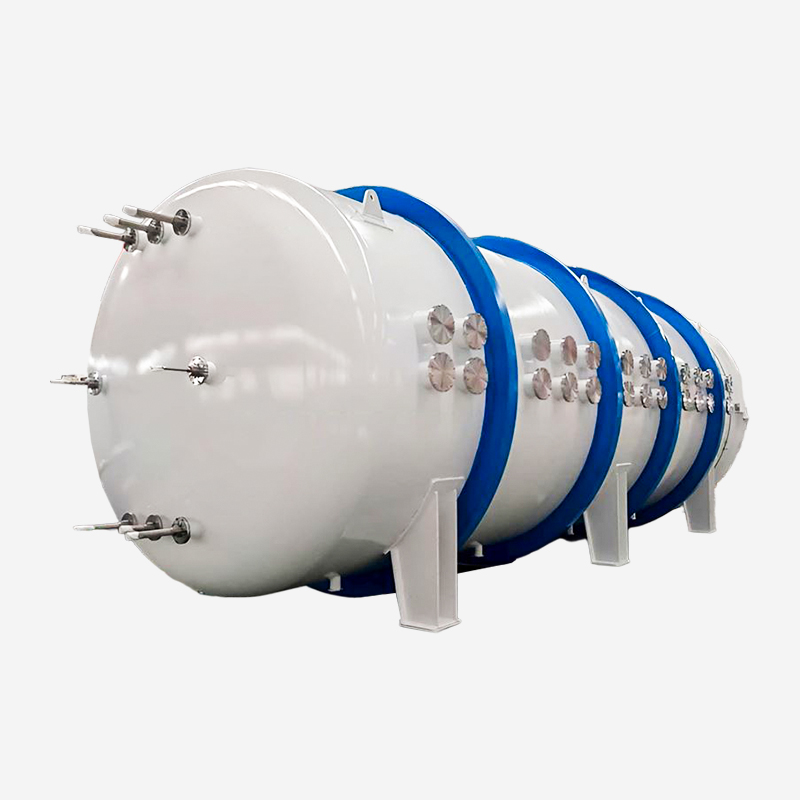 Zrakoplovne vakuumske komore za simulaciju ekstremnih svemirskih uvjeta Ove visokovakuumske eksperimentalne komore imaju robusnu strukturnu cjelovitost i složena vakuumska sučelja, prikladna za toplinske cikluse i ispitivanje performansi zrakoplovnih komponenti. Pogledajte proizvod →
Linije za nanošenje premaza za optiku, automobilske komponente i zaslonske ploče ovise o komorama koje podržavaju procese raspršivanja, isparavanja ili PECVD. A kontinuirana komora za premazivanje pomaže u očuvanju propusnosti dok održava ravnomjernu debljinu filma preko podloge.
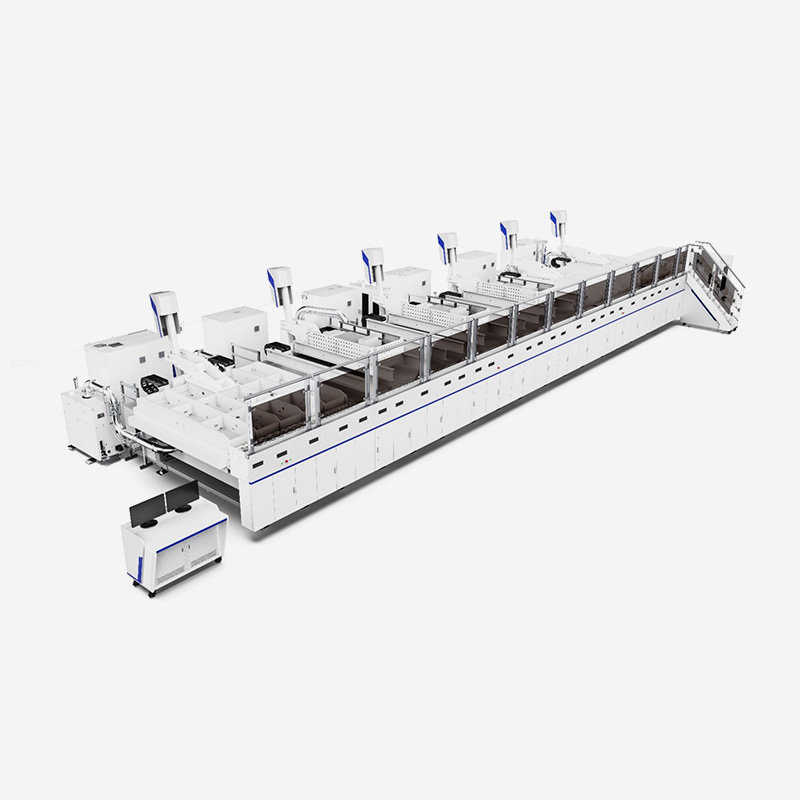
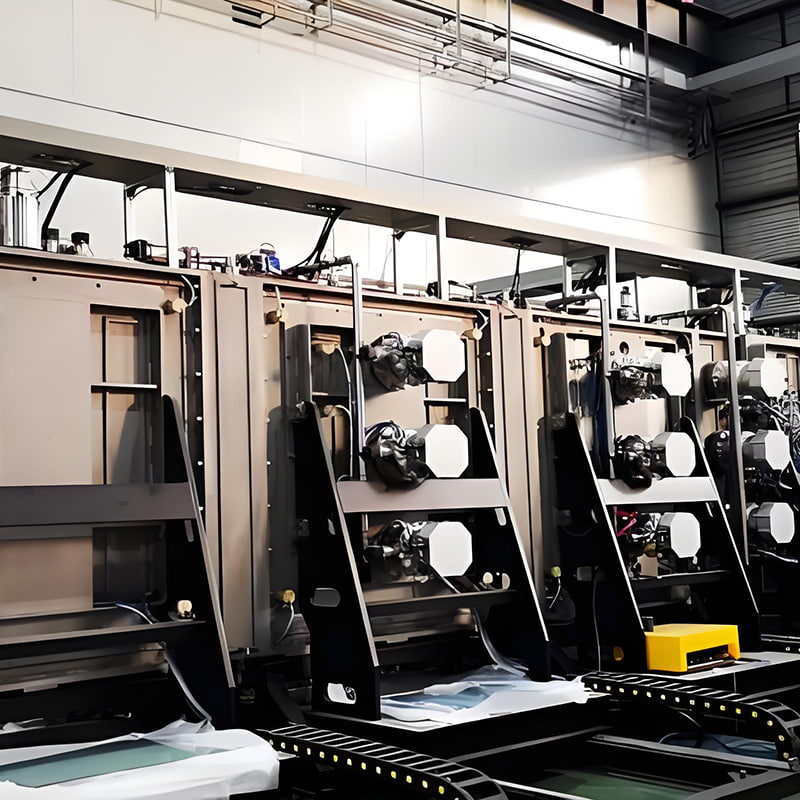 Komore za kontinuirano linijsko premazivanje za linijsku proizvodnju velikih količina Dizajnirane za kontinuirani protok materijala i višeslojno premazivanje, ove komore povećavaju propusnost i održavaju ujednačenu debljinu filma, idealno za optiku, automobilsku industriju i linije za premazivanje zaslona. Pogledajte proizvod →
Sušenje smrzavanjem, sušenje pod vakuumom i sterilizacija tipične su primjene u farmaceutskom i prehrambenom sektoru. Ovi se procesi odvijaju pri umjerenim razinama vakuuma i često zahtijevaju konstrukciju od nehrđajućeg čelika koja zadovoljava higijenske standarde.
Nehrđajući čelik najčešći je materijal za vakuumske komore jer je otporan na koroziju, slabo ispušta plinove i kompatibilan je s većinom kemijskih procesa. Aluminij se koristi za velike ili mobilne komore gdje je težina važna. Završna obrada površine utječe na izvedbu: glatkija unutrašnjost smanjuje adsorpciju plina i olakšava čišćenje, što je ključno za rad s ultra visokim vakuumom.
Standardi prirubnica određuju koliko je lako spojiti pumpe, ventile i mjerače. KF prirubnice odgovaraju grubim i visokim vakuumskim primjenama. CF prirubnice s bakrenim brtvama podržavaju ultra visoki vakuum. ISO prirubnice odgovaraju sustavima visokog vakuuma s većim provrtima. Desna prirubnica također utječe na vrijeme održavanja i dugoročne stope curenja.
Sustav crpljenja mora odgovarati volumenu i opterećenju plinom procesa. Uljne difuzijske pumpe, turbomolekularne pumpe i suhe pumpe imaju svoje prednosti. Ventili moraju pouzdano brtviti pri potrebnom tlaku i moraju biti odabrani prema načinu pokretanja, vijeku trajanja i kompatibilnosti materijala.
Omotač komore, prirubnice i unutarnje učvršćenje moraju biti obrađeni do uskih tolerancija tako da brtve ispravno sjede i da se naprezanje ravnomjerno rasporedi. Odabir proizvođača s dokazanim mogućnosti precizne obrade čini mjerljivu razliku u vijeku trajanja i nepropusnosti završne komore.
Prije nego što zatražite ponudu, zapišite ovih sedam parametara. Pokrivaju većinu pitanja koja će dobavljač postaviti.
Ako možete dati te vrijednosti, proizvođač može brzo procijeniti konfiguraciju komore, brzinu pumpanja i raspon troškova.
Visoki vakuum obično pokriva raspon od 10 -1 Pa do 10 -4 Pa, što je dovoljno za većinu procesa premazivanja i sušenja. Ultra visoki vakuum (UHV) je ispod 10 -7 Pa i zahtijeva materijale s niskim ispuštanjem plinova, potpuno metalne brtve i vrlo pažljivu pripremu površine.
Koristite KF za sustave grubog i visokog vakuuma s malim provrtima, CF za ultravisoki vakuum s bakrenim brtvama i ISO za sustave visokog vakuuma koji zahtijevaju veće promjere. Izbor također ovisi o tome koliko često se prirubnica mora otvarati i ponovno brtviti.
Da, ali samo ako su volumen komore, sustav crpljenja i unutarnja završna obrada dizajnirani za najzahtjevniji proces među njima. Prebacivanje s procesa visoke temperature na proces s niskim ispuštanjem plinova može zahtijevati dodatno vrijeme čišćenja i pečenja.
Vrijeme evakuacije ovisi o volumenu komore, brzini pumpe, opterećenju plinom i ciljanom tlaku. Da bi ga procijenili, dobavljači obično izračunaju efektivnu brzinu pumpanja i ukupnu površinu ispuštanja plinova, zatim to uspoređuju sa potrebnim padom tlaka.
Odabir industrijske vakuumske komore je sistemska odluka. Procesni tlak, geometrija radnog opterećenja i tip procesa postavljaju granice za sve ostalo — materijal, standard prirubnice, konfiguraciju pumpanja i dizajn brtve.
Provedite vrijeme na specifikaciji prije nego što usporedite dobavljače. Izmjerite dijelove koji će ući unutra, potvrdite ciljani tlak i stopu curenja i budite jasni o kemiji procesa. S tim činjenicama u rukama, proces odabira postaje stvar inženjerskog prilagođavanja, a ne nagađanja.
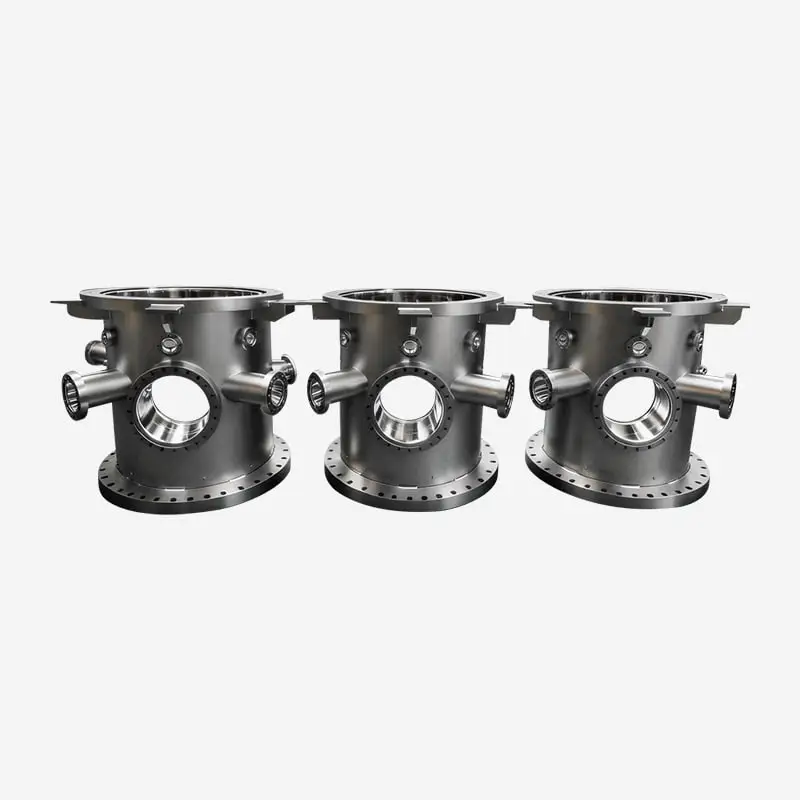
Zadovoljavajući HV i UHV standarde, ove su komore rigorozno testirane na curenje helijem kako bi ...
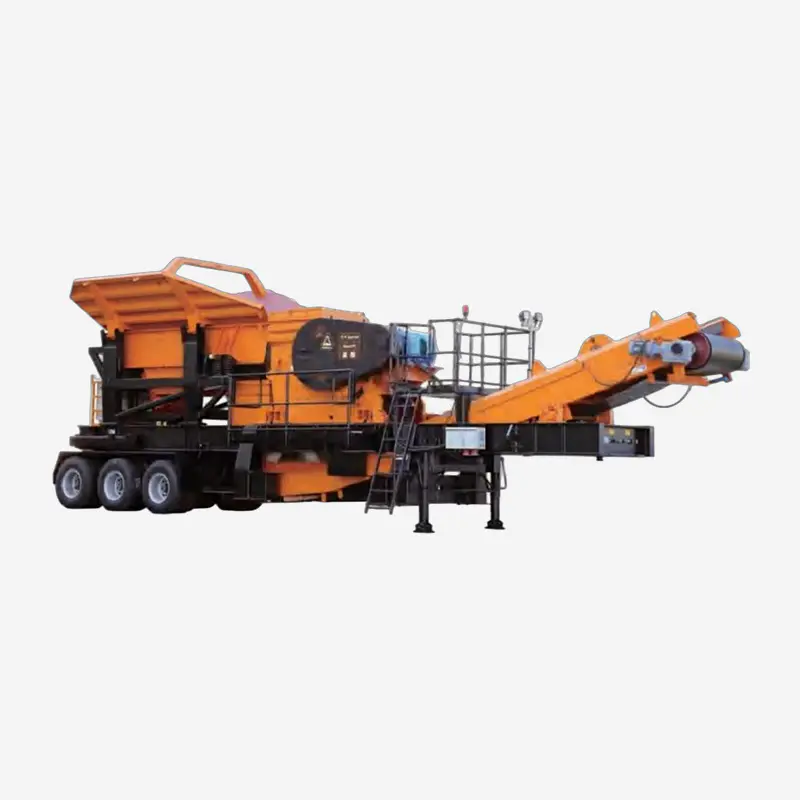
Mobilna drobilica na kotačima CW710J je mobilna oprema za drobljenje i prosijavanje koju je samos...
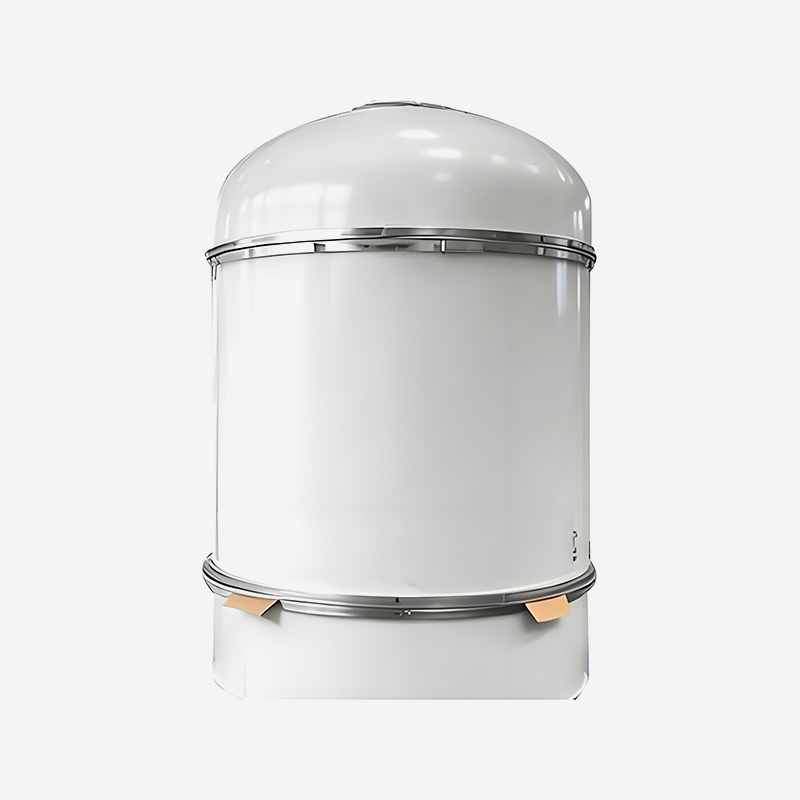
Razvijen za Czochralski (CZ) izvlačenje silicija, sadrži precizne strukture za kontrolu temperatu...
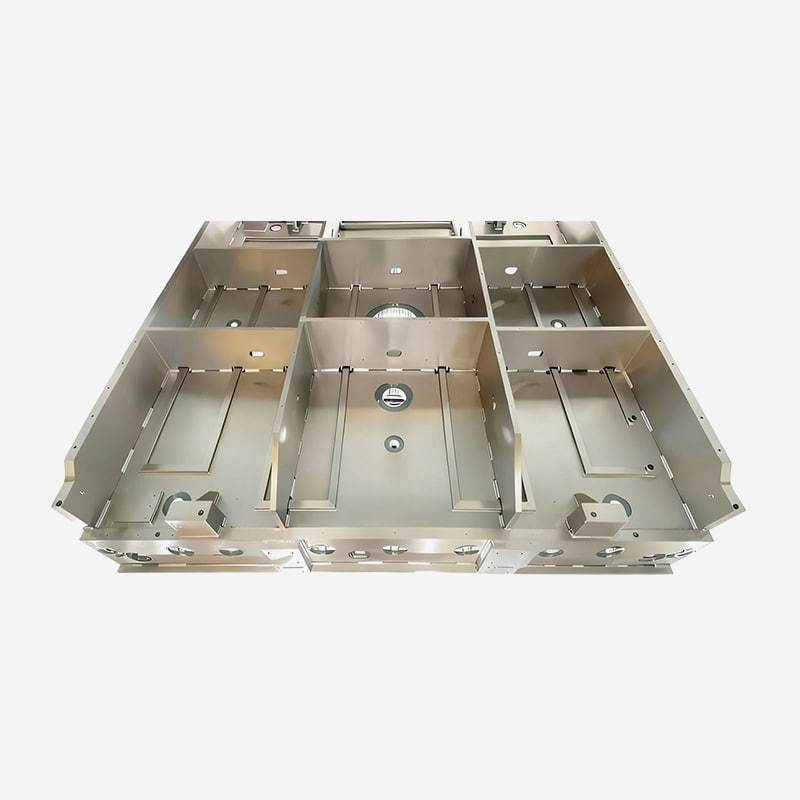
Projektirane za ALD, CVD i PVD procese, ove komore imaju vrhunski integritet brtvljenja i optimiz...
Jeste li spremni za zajedničku inovaciju? Kontaktirajte naše stručnjake.
Kontaktirajte nas
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobilni terminal