Radionica za preciznu strojnu obradu u Ohiju provela je seriju dijelova od nehrđajućeg čelika 316L kroz novi 5-osni obradni centar bez ikakve toplinske kompenzacije i izbacila je 14 od 100 komponenti. Odbačeni dijelovi pokazali su pomak dimenzija do 18 mikrona na kritičnim promjerima provrta. Uzrok nije bila geometrija alata ili otkazivanje vretena; bio je to kumulativni učinak toplinskog širenja kojim se nikada nije aktivno upravljalo.
Točnost precizno obrađenog dijela je mjera koliko se proizvedena komponenta podudara sa svojim specifikacijama dizajna. U industrijama visoke vrijednosti kao što su zrakoplovstvo, medicinski uređaji i automobilski pogonski sklop, držanje tolerancija unutar ±5 mikrona nije luksuz – to je ugovorni zahtjev. Postizanje te razine dosljednosti zahtijeva kontrolu nad šest međusobno ovisnih čimbenika: toplinsko ponašanje, krutost stroja, stanje alata, svojstva materijala, parametri rezanja i stručnost operatera.
Temperatura je tihi neprijatelj preciznosti. Čak i promjena temperature okoline od 1°C može proširiti čelični dio od 300 mm za gotovo 3,5 mikrona — dovoljno za odbacivanje komponente niske tolerancije. Alatni strojevi stvaraju toplinu kroz rotaciju vretena, trenje pri rezanju i hidrauličke sustave. Bez aktivnog hlađenja, ovaj toplinski drift se nepredvidivo nakuplja. Moderni obradni centri koriste sustave rashladnog sredstva sa stabilnošću od ±0,5°C, a mnogi integriraju toplinske senzore koji se vraćaju CNC-u u stvarnom vremenu. Za kritične operacije preporučamo klimatizirana kućišta koja održavaju 20°C ± 0,2°C. Ovo pojedinačno ulaganje često smanjuje stope otpada za više od 40% u proizvodnji velikih količina.
Doprinos toplinskog pomaka prema izvoru stroja
Postoci predstavljaju prosječni doprinos ukupnoj toplinskoj pogrešci u tipičnim operacijama mljevenja. Vrijednosti variraju ovisno o dizajnu stroja i uvjetima rada.
Svaki postupak rezanja stvara vibracije—pitanje je koliko ih dobro vaš stroj apsorbira. Niska krutost dovodi do klepetanja, što ostavlja vidljive tragove i uzrokuje deformaciju alata. Kruti okvir stroja, često izrađen od polimernog betona ili lijevanog željeza, može prigušiti frekvencije do 200 Hz, dok lagane strukture rezoniraju pri većim amplitudama. Ispitivanja pokazuju da povećanje statičke krutosti za 25% poboljšava završnu obradu površine za gotovo jedan Ra stupanj. Sustavi aktivnog prigušivanja, kao što su podešeni masovni prigušivači ili piezoelektrični aktuatori, mogu dodatno smanjiti vibracije za 60-70%, omogućujući veće brzine vretena bez žrtvovanja točnosti.
Amplituda vibracija u odnosu na brzinu rezanja
Relativna amplituda normalizirana na maksimalnu vibraciju pri maloj brzini. Optimalni raspon odgovara 60-80% maksimalne brzine vretena s uključenim aktivnim prigušenjem.
Stanje alata vjerojatno je čimbenik kojim operater najviše može upravljati. Istrošeni alat proizvodi veće sile rezanja, stvara više topline i ostavlja lošu završnu obradu površine. Zamjena umetaka nakon svakih 200-300 dijelova, ovisno o materijalu, uobičajena je praksa. Alati s premazom (TiAlN, AlCrN) produljuju životni vijek do 300% i smanjuju nagomilani rub. Štoviše, kut nagiba alata i kut zazora moraju biti usklađeni s materijalom obratka—na primjer, pozitivni nagib za aluminij, negativan za kaljeni čelik. Naš precizna obrada mogućnosti uključuju sustave za praćenje stanja alata koji otkrivaju istrošenost u stvarnom vremenu, sprječavajući skupa odstupanja.
Trajnost alata prema vrsti premaza (sati)
Uvjeti ispitivanja: pločice od tvrdog metala, nehrđajući čelik 316L, konstantna brzina rezanja i posmak. Alati s premazom pokazuju značajno produžen vijek trajanja alata.
Nisu svi metali stvoreni jednaki. Čelici za slobodno rezanje kao što je 12L14 lako se obrađuju, dok su superlegure poput Inconela 718 notorno teške. Tvrdoća materijala, duktilnost i toplinska vodljivost utječu na sile rezanja i trošenje alata. Na primjer, legure titana zahtijevaju niske brzine rezanja i velike brzine napredovanja kako bi se izbjeglo otvrdnjavanje. Jednostavan indeks obradivosti, temeljen na vijeku trajanja alata i završnoj obradi površine, može voditi planiranje procesa. Vlasnička baza podataka koja pokriva preko 200 materijala pomaže u preporuci idealnih parametara za svaki posao.
Materijali visoke obradivosti
Materijali niske obradivosti
Brzina, posmak i dubina rezanja čine "zlatni trokut" strojne obrade. Prebrzo trčanje žrtvuje vijek trajanja alata; presporo smanjuje produktivnost. Napredni CNC sustavi koriste prilagodljivu kontrolu za održavanje konstantnog opterećenja strugotine, automatski prilagođavajući brzine napredovanja kako bi kompenzirali trošenje alata ili varijacije materijala. Dobro optimiziran skup parametara može poboljšati točnost za 15-20% uz smanjenje vremena ciklusa. Dizajn eksperimenta (DoE) koristi se za pronalaženje najbolje točke za svaki posao, balansiranje površinske obrade, dimenzionalne stabilnosti i propusnosti.
Čak se i najnapredniji stroj oslanja na vješte operatere. Razumijevanje obrazaca trošenja alata, tumačenje završne obrade površine i izvođenje mikropodešavanja mogu spasiti tisuće dijelova od otpada. Ulaganje u stalnu obuku i poticanje operatera da dijele uvide kroz smjene donosi značajne povrate. Kultura koja cijeni preciznost ispred brzine—i nagrađuje rješavanje problema—često daje najveću dobit u točnosti. Interna mjerenja pokazuju da trgovine s angažiranim operaterima imaju 30% manje upozorenja o kvaliteti i 25% veći prinos prvog prolaza.
| Faktor | Utjecaj na točnost | Pristup ublažavanja |
| Toplinski drift | ± 10–20 µm | Kontrola rashladne tekućine, klima kućište |
| Vibracija | ± 5–15 µm | Kruti okvir, aktivno prigušivanje |
| Trošenje alata | ± 8–25 µm | Alati s premazom, praćenje u stvarnom vremenu |
| Varijabilnost materijala | ± 3–12 µm | Pre-selekcija, testiranje serije |
| Parametri rezanja | ± 4–18 µm | Adaptivna kontrola, DoE optimizacija |
| Vještina operatera | ± 5–15 µm | Obuka, standardni radni postupci |
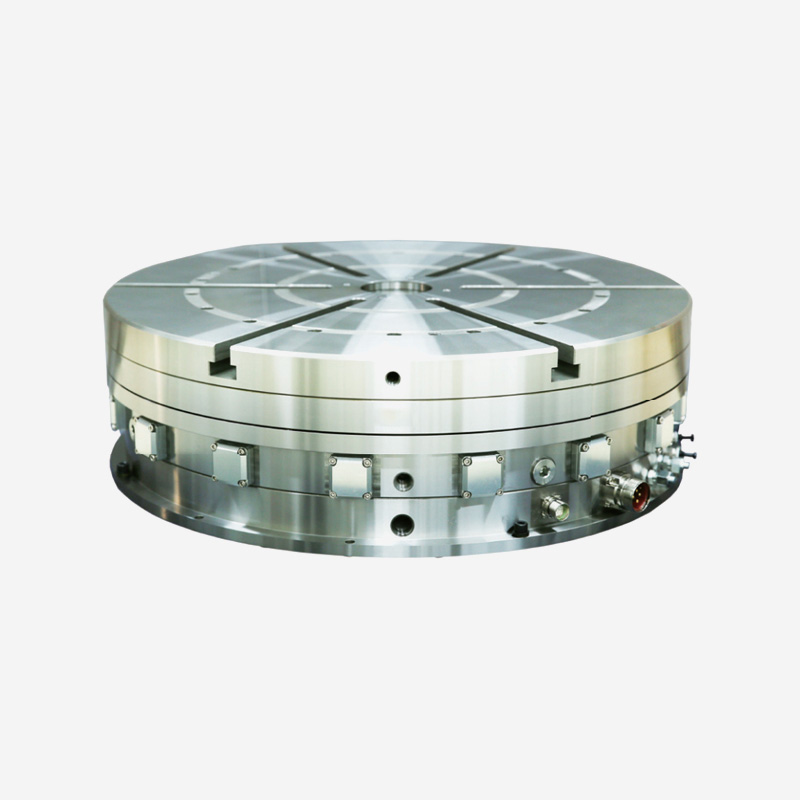
Ovaj stroj ima kompaktnu strukturu i visoku učinkovitost. Ima ležajeve u obliku zdjele s precizni...
Prijave Vertikalni strojevi za brušenje, Rotacijski stolni strojevi za brušenje, Eksperim...
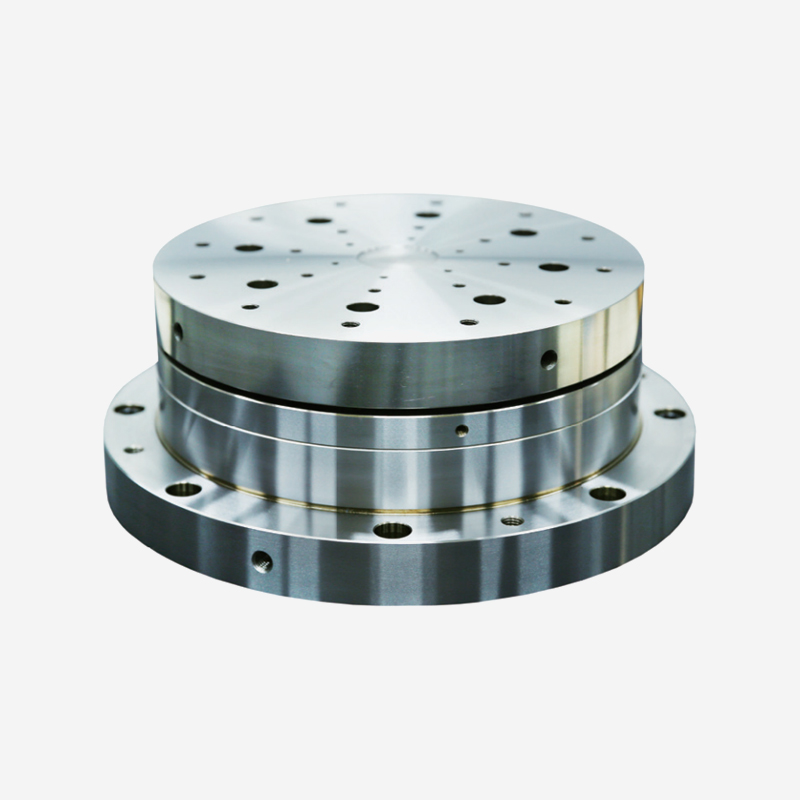
Prijave Strugovi, Mjerni instrumenti, Ispitne platforme. Značajke i karakterist...
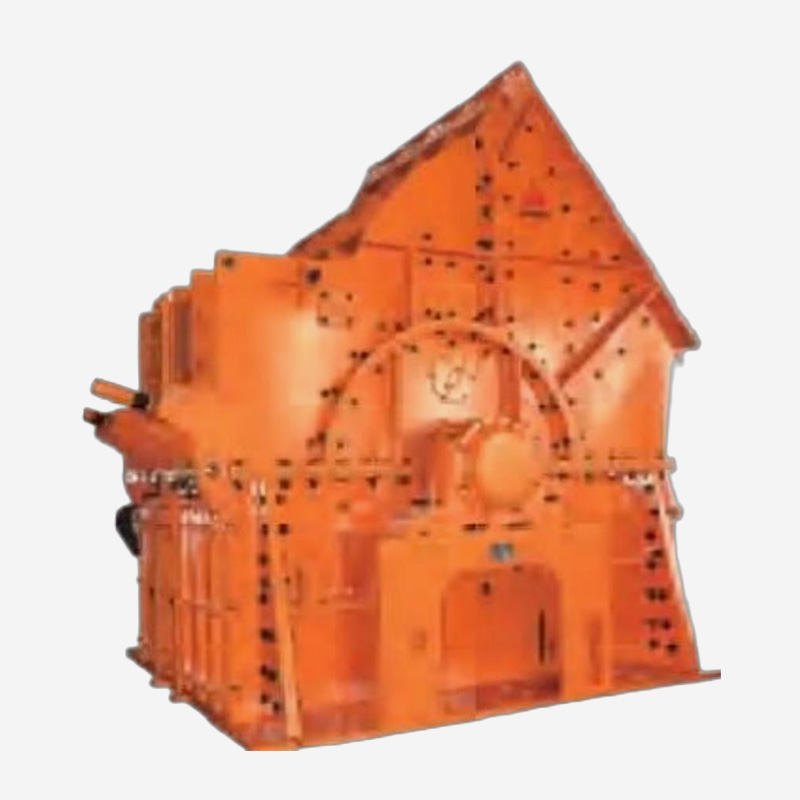
Jednostupanjske čekićne drobilice (poznate i kao teške čekićne drobilice) uglavnom se koriste za ...
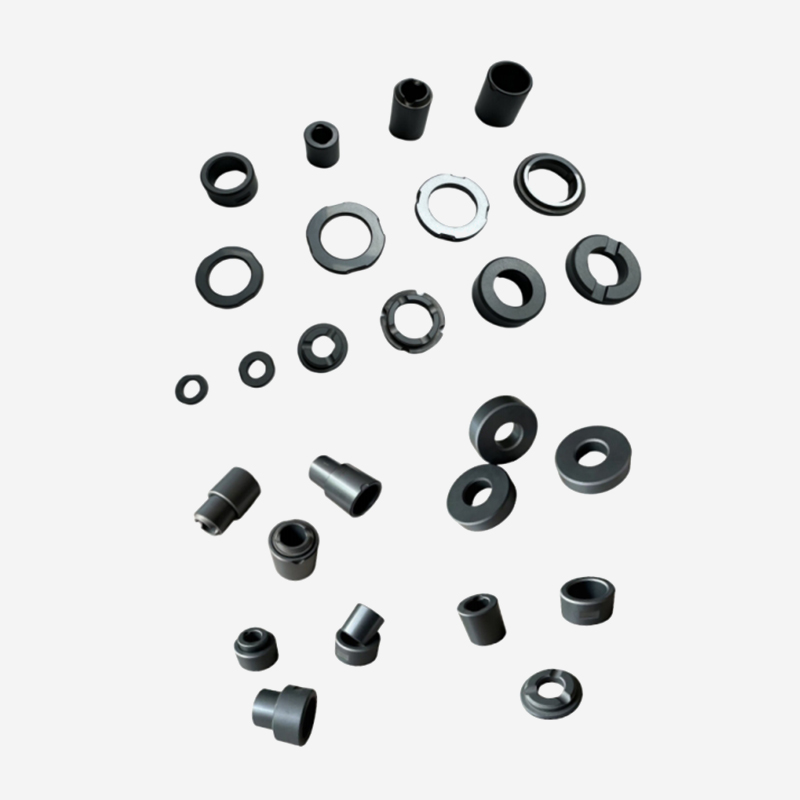
Visokoučinkovita silicij karbidna keramika ima izuzetno visoku otpornost na habanje i trenje, izv...
Jeste li spremni za zajedničku inovaciju? Kontaktirajte naše stručnjake.
Kontaktirajte nas
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobilni terminal