
Opće vakuumske poluvodičke vakuumske komore visokog i ultravisokog vakuuma
Zadovoljavajući HV i UHV standarde, ove su komore rigorozno testirane na curenje helijem kako bi ...

Istraživač zateže CF prirubnicu, pali pomoćnu pumpu i gleda kako se ionski mjerač penje iznad 10⁻⁸ mbar. Onda zastane. Sustav održava nizak vakuum, ali ultra visoki vakuum ostaje izvan dosega. Ovaj scenarij odvija se u laboratorijima i proizvodnim linijama češće nego što većina inženjera želi priznati - i u gotovo svakom slučaju, krivac nije pumpa ili mjerač, već same komponente.
Sustavi ultra visokog vakuuma (UHV) zahtijevaju drugačiji način razmišljanja od uobičajenih postavki visokog vakuuma. U rasponu tlaka ispod 10⁻⁷ mbar, svaki materijal, svaki zavar, svaka brtva i svaka završna obrada površine utječu na mogući osnovni tlak. Odabir pravog komponente ultra visokog vakuuma stoga nije stvar preferencija — to je razlika između sustava koji doseže 10⁻¹⁰ mbar i onog koji nikada ne napušta raspon od 10⁻⁶.
Ovaj vodič objašnjava kako UHV komponente rade, gdje dolazi do kvarova i što treba provjeriti prije nego što se povežete s dobavljačem.
UHV počinje tamo gdje obična fizika vakuuma mijenja karakter. Ispod otprilike 10⁻⁷ mbar, protok plina postaje molekularan — molekule se sudaraju sa stijenkama mnogo češće nego jedna s drugom. Ispuštanje plinova s površina preuzima izvorno opterećenje zraka kao dominantan izvor plina. A stope curenja koje su irelevantne na 10⁻⁵ mbar postaju katastrofalne na 10⁻¹⁰ mbar.
Iz tog razloga, komponenta s istinskom UHV ocjenom mora istovremeno zadovoljiti četiri uvjeta:
Ova četiri kriterija objašnjavaju zašto se standardna industrijska prirubnica ili komercijalni kuglasti ventil ne mogu jednostavno "prilagoditi" za UHV uslugu. Metalurgija, geometrija brtvljenja i stanje unutarnje površine razlikuju se od konvencionalnih komponenti.
Izbor materijala određuje teoretsku gornju granicu performansi UHV sustava; završna obrada površine određuje koliko ćete se zapravo približiti tom stropu.
Nehrđajući čelik tipa 316L radni je konj UHV konstrukcije. Njegov nizak sadržaj ugljika smanjuje taloženje krom karbida tijekom zavarivanja, a njegova austenitna struktura ne prolazi kroz magnetske fazne prijelaze — kritično svojstvo kada se komponente nalaze u blizini elektronske optike ili putanje zraka. Titan se pojavljuje tamo gdje je važna težina ili toplinska ekspanzija. Aluminij je prihvatljiv za neke UHV komore, osobito velike, pod uvjetom da je površinska obrada odgovarajuća.
Skale brzine ispuštanja plinova s efektivnom površinom. Hrapava površina s Ra 3,2 µm hvata vodenu paru i ugljikovodike mnogo agresivnije nego elektrofizirana površina na Ra 0,4 µm. Za najviše razine vakuuma, unutarnje površine obično su:
Zbog toga dvije komore identične geometrije mogu imati potpuno različite bazne tlakove. Metal je isti; površinski rad nije.
Svaki spoj u UHV sustavu je potencijalni put curenja. Odabir prirubnica i brtvi stoga određuje i ostvarivi vakuum i teret održavanja sustava.
Za tlakove od 10⁻⁷ do 10⁻¹² mbar, CF (ConFlat) sustav dominira. CF spoj koristi oštricu noža na svakoj strani prirubnice koja zagriza u mekanu metalnu brtvu - obično bakar bez kisika ili posrebreni OFC - stvarajući hermetičko brtvljenje. Budući da nije uključen elastomer, CF spojevi se mogu peći do 450 °C i drže pritisak neograničeno dugo nakon pravilnog zatezanja.
Ono što razlikuje dobro izrađenu CF prirubnicu od one loše nije sama prazna prirubnica već geometrija oštre oštrice. Oštrina rubova, ujednačenost visine i tvrdoća površine određuju hoće li se brtva dosljedno deformirati po cijelom opsegu. Nedosljedna strojna obrada ovdje proizvodi curenja koja se pojavljuju tek nakon toplinskog ciklusa.
Za primjene koje zahtijevaju punu UHV kompatibilnost, praktičan izbor je certificirani CF par prirubnica — neokretan za strukturalne veze, okretan tamo gdje je poravnanje teško.
KF (brza prirubnica) i ISO prirubnice koriste elastomerne O-prstenove — obično Viton ili druge spojeve s malim ispuštanjem plinova — komprimirane između prstenova za centriranje. Ovi sustavi su praktični, jeftini i potpuno prikladni za visoki vakuum (10⁻³ do 10⁻7 mbar). Ali budući da elastomeri ispuštaju plinove, apsorbiraju vodu i razgrađuju se tijekom pečenja, KF i ISO spojevi ne mogu isporučiti osnovne tlakove ili temperature pečenja koje zahtijeva prava UHV usluga.
Ipak, hibridne konfiguracije uobičajene su u UHV sustavima: KF spojevi koji se koriste na strani grube obrade, CF spojevi na strani visokog vakuuma. Razumijevanje granice između njih dio je kompetentne arhitekture sustava.
U KF i ISO sustavima, prsten za centriranje ima dvostruku funkciju. On centrira prirubnice, ali također nosi jedan ili dva O-prstena. Prsten s pogrešnim durometrom O-prstena, pogrešnom dubinom utora ili pogrešnim unutarnjim promjerom će curiti pod pečenjem ili vibrirati u pumpanim sustavima. To su mali dijelovi s prevelikim posljedicama.
Vakuumska komora je pozornica na kojoj nastupa svaka druga komponenta. Njegov dizajn odlučuje koliko učinkovito pumpe rade, koliko ravnomjerno se sustav peče i koliko se lako može očistiti unutrašnjost.
Varovi s punim prodiranjem ne mogu se pregovarati u UHV. Točkasti i djelomični zavari stvaraju mrtve volumene koji se polako ispuštaju tijekom dana ili tjedana. Svaki zavareni šav mora biti kontinuiran, bez poroznosti i idealno glatko brušen na vakuumskoj strani kako bi se smanjila površina.
Praktično pravilo: ako ne možete pregledati zavar sa strane vakuuma, ne možete vjerovati u UHV.
Pasivacija obnavlja zaštitni oksidni sloj. Elektropoliranje ide dalje, uklanjajući kontrolirani sloj materijala i izglađujući mikroskopske vrhove. Za UHV komore koje se koriste u primjenama poluvodiča ili čestica, elektrophishing do Ra ≤ 0,4 µm uz potvrđenu čistoću standardna je praksa.
Komore namijenjene obradi poluvodiča treće generacije, kao što je SiC oprema, suočavaju se s još strožim ograničenjima glede materijala i čistoće. Sama komora postaje varijabla procesa.
 HV/UHV poluvodičke vakuumske komore ispitane na propuštanje helijem Ove su komore dizajnirane za zahtjevne poluvodičke procese poput izrade SiC-a, s ispitivanjem curenja helijem koje osigurava ultra niske stope curenja. Njihova krutost i precizna obrada odgovaraju okruženjima s visokim vakuumom gdje geometrija komore izravno utječe na performanse sustava. Pogledajte proizvod →
U slobodnom molekularnom strujanju vodljivost je čisto geometrijska. Dugi, uski priključak koji povezuje komoru s pumpom može smanjiti efektivnu brzinu pumpanja za 10× ili više. Projektanti bi trebali postaviti otvore pumpe tako da minimiziraju duljinu putanje, izbjegavati koljena pod pravim kutom gdje god je to moguće i dimenzionirati sve otvore pod pretpostavkom da je pumpa učinkovita samo onoliko koliko putanja dopušta.
Svaki pokretni dio unutar ili na UHV sustavu dovodi u pitanje filozofiju brtvljenja. Ventili moraju izolirati dijelove bez uvođenja izvora ispuštanja plinova; prolazi moraju prenositi gibanje u vakuum bez curenja.
Tri obitelji ventila pokrivaju većinu UHV zahtjeva:
| Vrsta ventila | Mehanizam brtve | Tipični raspon | Pecivost |
|---|---|---|---|
| Potpuno metalni kutni ventil | Bakrena brtva stisnuta klinom | HV u UHV | Do 300 °C |
| Zasun s metalnom brtvom | Metalna brtva, mehanizam za klizne kapije | HV u UHV | Do 200 °C |
| Pneumatski ventil s mijehom | Viton O-prsten ili metalna brtva, aktivator s mijehom | HV, neki UHV modeli | Ovisi o pečatu |
Za sustave koji moraju više puta izolirati blokadu opterećenja ili procesnu komoru, pouzdani potpuno metalni zasun često je jedina realna opcija. Ventili zabrtvljeni elastomerom s vremenom će olabaviti, apsorbirati vodenu paru i povući vaš osnovni tlak prema gore.
Električni prolazi u UHV tipično se sastoje od vodiča zalemljenog u izolacijsku keramiku, koja je pak zavarena u CF prirubnicu. Provodi za ferofluid nude rotacijsko gibanje s iznimno niskim curenjem, ali zahtijevaju brigu o temperaturi i magnetskim poljima. Dostupni su linearni i rotacijski mehanički prolazi koji koriste O-prstenove s diferencijalnom pumpom, ali za UHV usluge preferiraju se izvedbe sa zavarenim mijehom zbog nulte dinamičke staze curenja.
Niti jedna pumpa ne pokriva cijeli raspon tlaka od atmosfere do 10⁻¹⁰ mbar. Praktični UHV pumpani sklop oslanja se na opremu u stupnjevima, pri čemu svaki stupanj premošćuje tlačni jaz do sljedećeg.
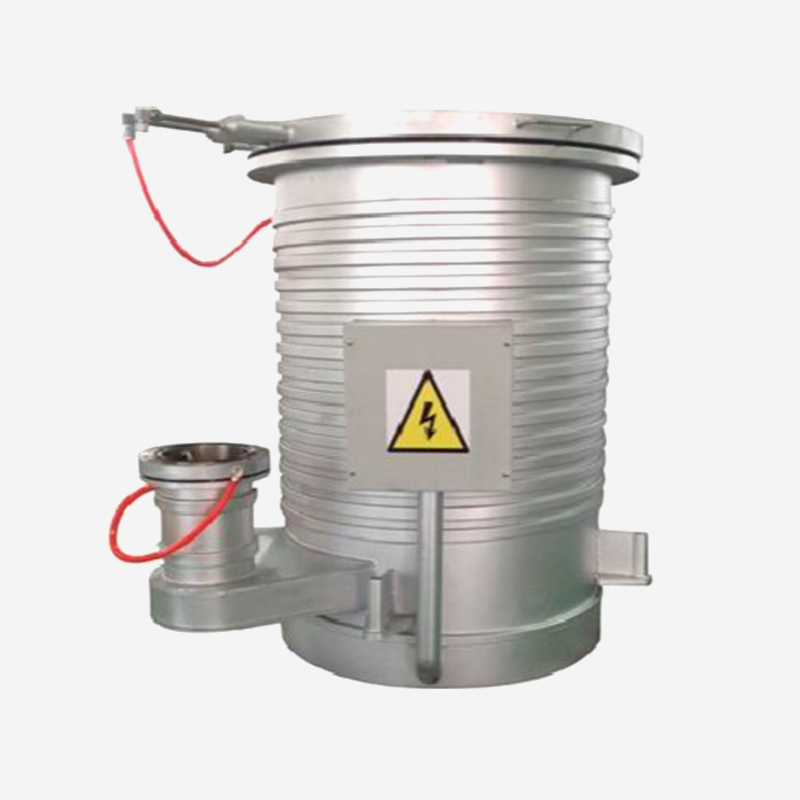
Uljne difuzijske pumpe ostaju relevantne u UHV sustavima koji pumpaju velike količine ili podnose velika opterećenja plinom. Njihov nedostatak pokretnih dijelova i velika propusnost pri niskim pritiscima čine ih korisnim u industrijskim i istraživačkim okruženjima — pod uvjetom da postoji hladna zamka i pažljivo upravljanje povratnom strujom.
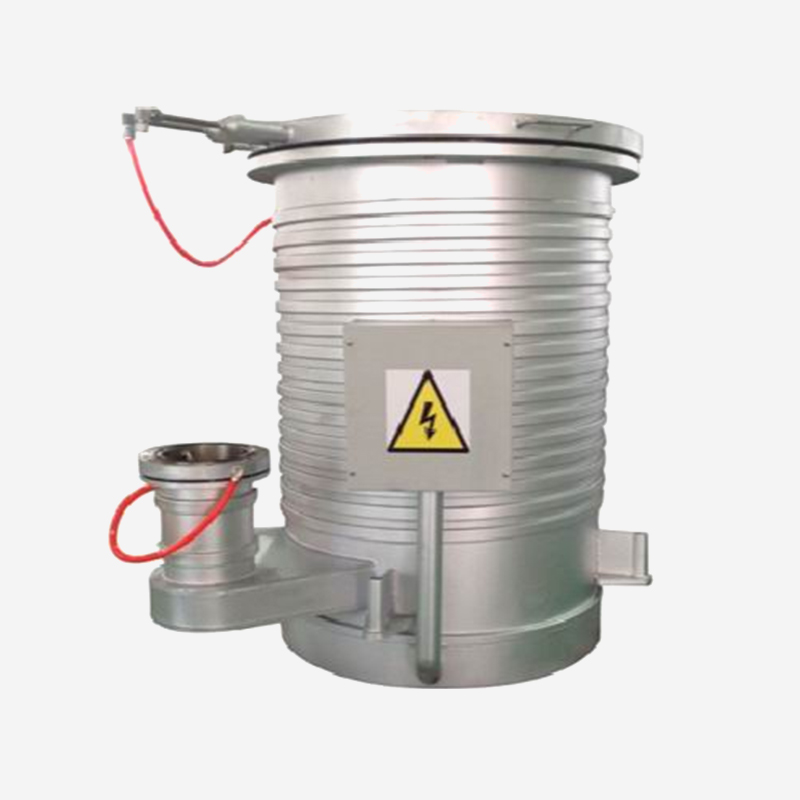 DPM-16 pumpa za difuziju ulja s visokim UHV protokom Ova pumpa podnosi velika plinska opterećenja u UHV sustavima bez pokretnih dijelova, što je čini pouzdanom za industrijske i istraživačke primjene. Njegovo prisilno vodeno hlađenje i kompatibilnost s hladnim zamkom pomažu u upravljanju povratnim strujanjem, što je ključno za održavanje ukupne učinkovitosti sustava. Pogledajte proizvod →
Crpka koja vodi sustav iz atmosfere u visoki vakuum uklanja 99,99999% svih molekula plina. Ako je taj stupanj neučinkovit, kontaminiran ili prigušen začepljenim prednjim vodom, cijeli sustav se bori bez obzira na kvalitetu UHV komponenti nizvodno.
Sastavljanje UHV sustava s vrhunskim komponentama nije cilj – provjera jest. Dva procesa dominiraju fazom puštanja u pogon.
Na sobnoj temperaturi površina od nehrđajućeg čelika ispušta vodenu paru mjesecima. Pečenje na 150–250 °C ubrzava desorpciju, uklanjajući sloj vode za nekoliko sati ili dana, a ne mjesecima. Sustavi namijenjeni za 10⁻¹⁰ mbar jednostavno neće postići ciljni tlak bez učinkovitog ciklusa pečenja.
Ovaj zahtjev ima praktične implikacije za odabir komponenti. Svaka prirubnica, ventil, mjerač i okvir moraju tolerirati ponovljene toplinske cikluse bez degradacije. Ovo je pravi razlog zašto elastomerne brtve ne rade UHV sustave: pougljuju se, ispuštaju plin ili gube usklađenost nakon nekoliko ciklusa pečenja.
Detekcija curenja masenim spektrometrom pomoću helija zlatni je standard za UHV verifikaciju. Dobro izgrađen sustav trebao bi pokazati brzinu curenja helija ispod 10⁻¹⁰ mbar·L/s. Sve iznad 10⁻⁸ mbar·L/s ukazuje na stvarno curenje koje se mora pronaći i popraviti prije nego što sustav počne raditi.
Kvaliteta komponenti dramatično se razlikuje od proizvođača do proizvođača. Budući da je većina UHV komponenti ugrađena unutar zavarenih sklopova ili skrivena između prirubnica, loša kvaliteta često ispliva na površinu tek nakon što se izgubi nekoliko tjedana vremena za puštanje u rad.
Ova pitanja su važna jer UHV izvedba nije vidljiva na podatkovnoj tablici. Isti model prirubnice iz različitih tvornica može se razlikovati u kvaliteti oštre oštrice, unutarnjoj hrapavosti i disciplini čišćenja — što dovodi do razlika u veličini osnovnog tlaka.
Dobavljači koji imaju dugo iskustvo u preciznoj strojnoj obradi to razumiju. Disciplina potrebna za održavanje tolerancije od 0,001 mm, upravljanje certificiranjem materijala i kontrolu stanja površine izravno se prenosi u proizvodnju UHV komponenti. Ovo je jedan od razloga zašto najpouzdaniji UHV dijelovi često dolaze od proizvođača koji imaju korijene u preciznom inženjerstvu, a ne od generičkih priključaka i vodovoda.
Sustavi ultra visokog vakuuma nagrađuju strpljenje i kažnjavaju prečace. Komponente koje odaberete određuju svaki mjerljivi ishod: osnovni tlak, vrijeme ispumpavanja, stopu curenja, stabilnost pečenja i trošak vlasništva tijekom životnog vijeka sustava.
Započnite s brtvama i prirubnicama, odakle dolazi većina kvarova. Zatim pogledajte geometriju komore i zavare, koji odlučuju o ispuštanju plinova i vodljivosti. Odaberite svoje ventile i prolaze na temelju toplinskih ciklusa i pouzdanosti, a ne samo cijene u maloprodaji. I provjerite sve — jer u ultra visokom vakuumu dobre namjere se ne računaju, ali se računaju izmjerene stope curenja.
Komponente s ultra visokim vakuumom proizvode se za smanjenje stope curenja, koriste materijale s nižim ispuštanjem plinova, otporne su na više temperature pečenja i čiste se rigoroznije od standardnih komponenti s visokim vakuumom. U praksi to znači metalne brtve, zavarenu konstrukciju, provjerenu nepropusnost i kontroliranu površinsku obradu.
KF prirubnice oslanjaju se na elastomerne O-prstenove koji apsorbiraju vodenu paru i kvare se pod utjecajem topline. Nisu prikladni za UHV uslugu. Koristite CF prirubnice s bakrenim brtvama za UHV spojeve i rezervirajte KF komponente za grube linije i druge ne-UHV dijelove.
Zatražite potvrde o materijalu, zapise o obradi površine, rezultate ispitivanja curenja helija i maksimalnu temperaturu pečenja. Komponenta reklamirana kao "vakuumska" ne bi se trebala smatrati sigurnom za UHV bez ovih provjera.
Pocinčani čelik, lijevano željezo, porozni aluminij i većina standardnih elastomera ne smiju se koristiti unutar UHV komore. Legure s visokim sadržajem cinka, olova ili sumpora također se prekomjerno ispuštaju. Mesing je granični i treba ga koristiti samo u malim količinama uz provjeru.
Redom provjerite tri područja: prvo, postoji li stvarno curenje pomoću helijskog detektora curenja; drugo, za kontaminaciju ili neadekvatno pečenje; treće, za učinkovitu brzinu pumpanja u komori. U praksi većina UHV kvarova dolazi do prirubnice ili ventila, a ne pumpe ili manometra.
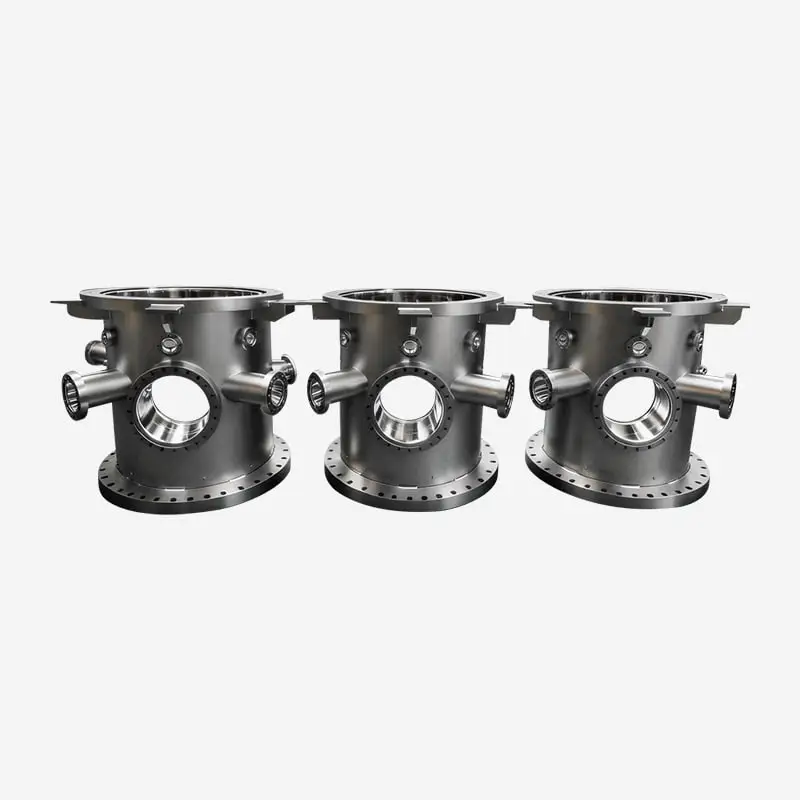
Zadovoljavajući HV i UHV standarde, ove su komore rigorozno testirane na curenje helijem kako bi ...
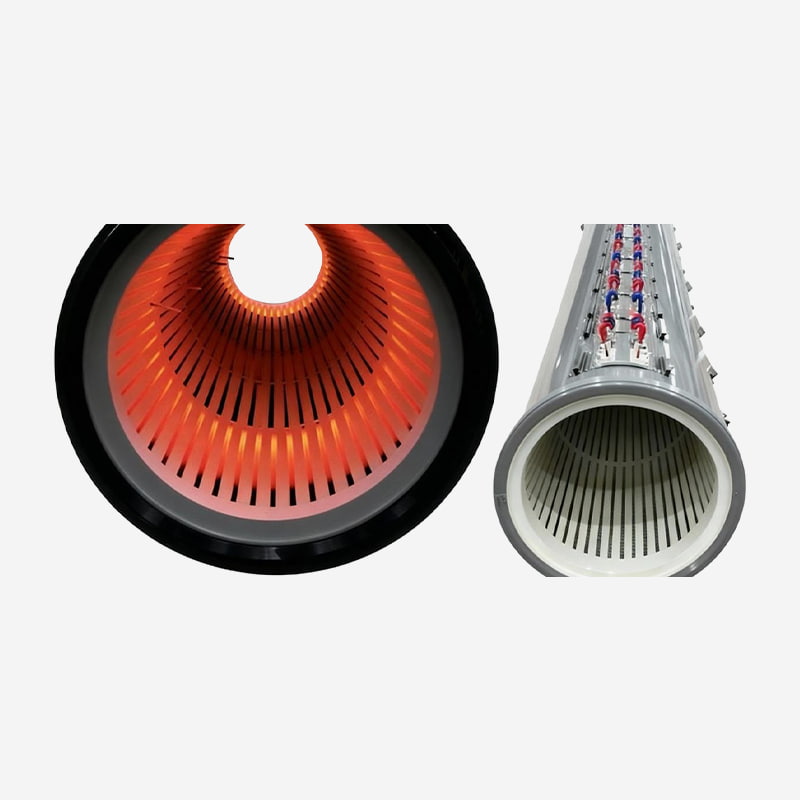
Pružamo sveobuhvatan asortiman ključnih komponenti visokih performansi za opremu za taloženje tan...
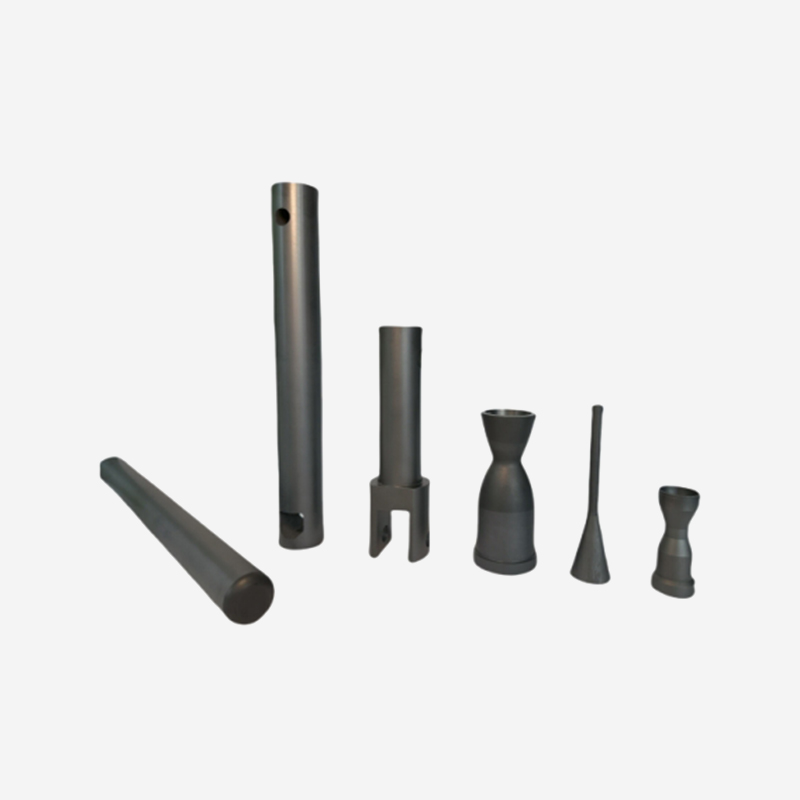
Za najzahtjevnije primjene pri visokim temperaturama, sinterirani silicijev karbid nadmašuje veći...
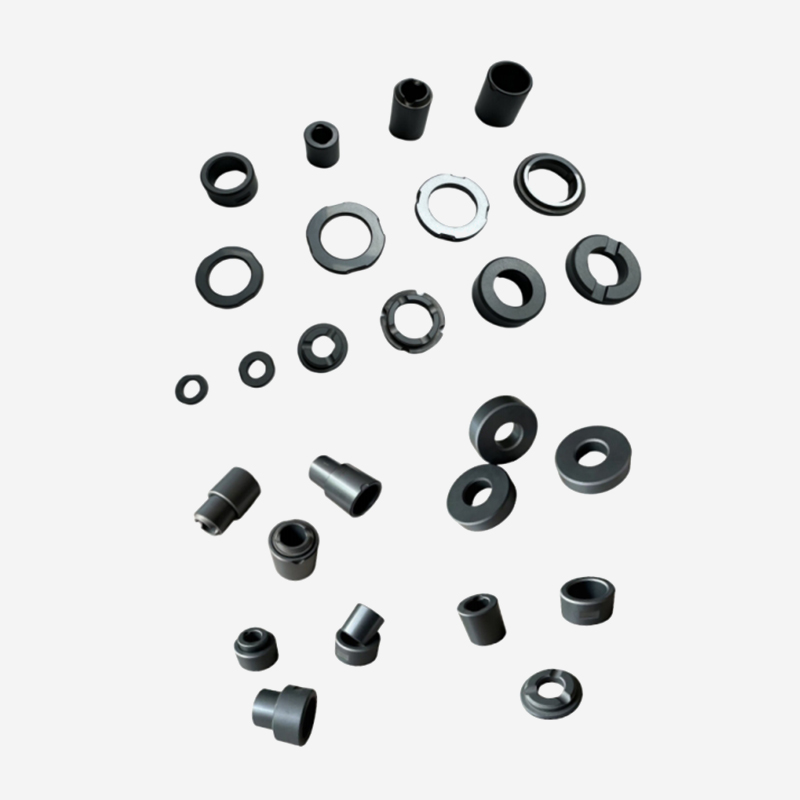
Visokoučinkovita silicij karbidna keramika ima izuzetno visoku otpornost na habanje i trenje, izv...
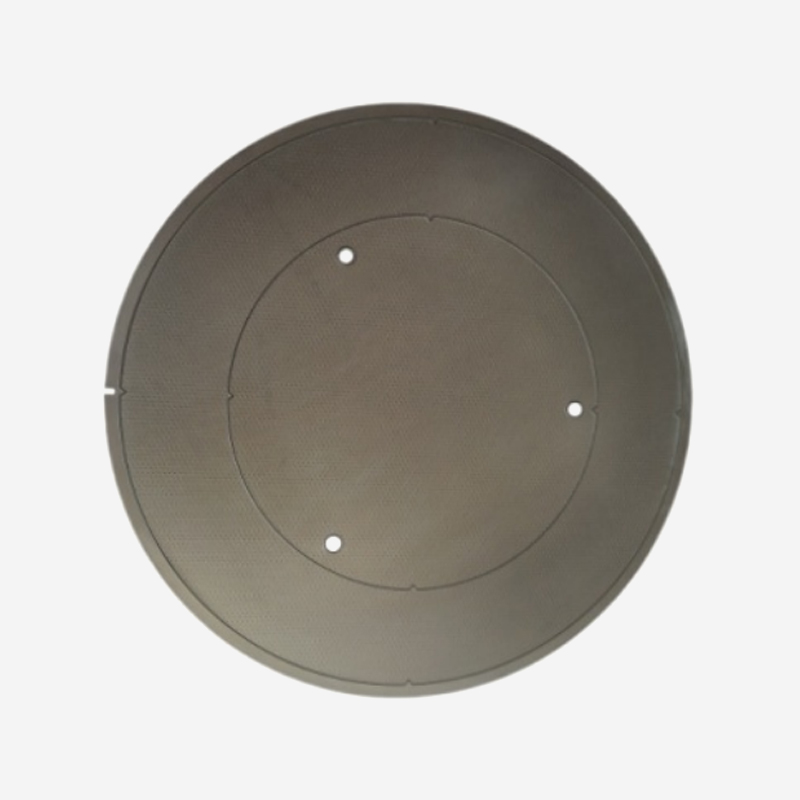
Silicijev karbid ima koeficijent toplinske ekspanzije koji odgovara koeficijentu silicija, a kara...
Jeste li spremni za zajedničku inovaciju? Kontaktirajte naše stručnjake.
Kontaktirajte nas
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobilni terminal